 Sep 17, 2026
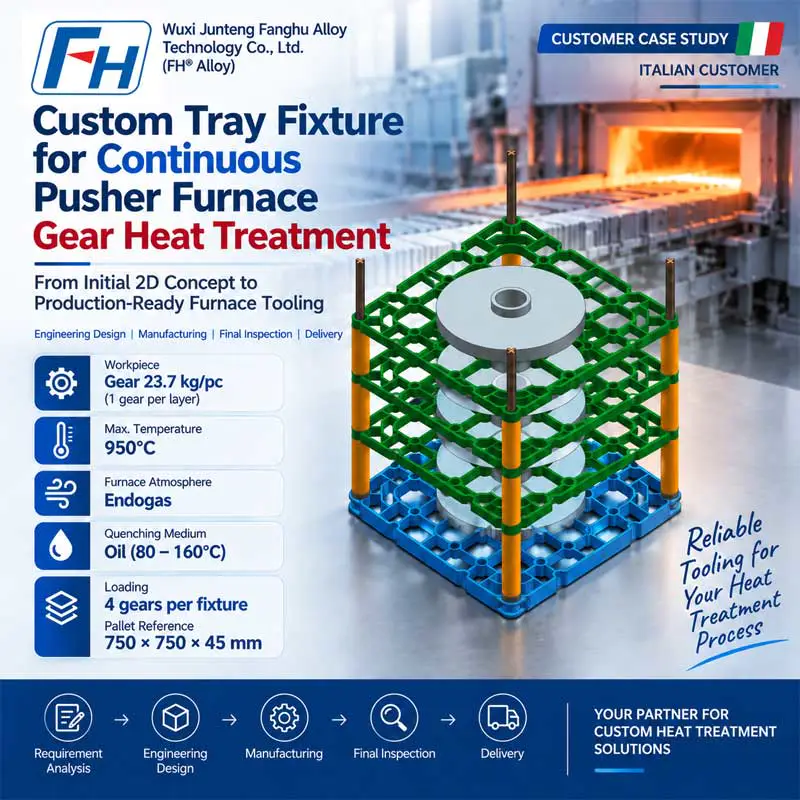
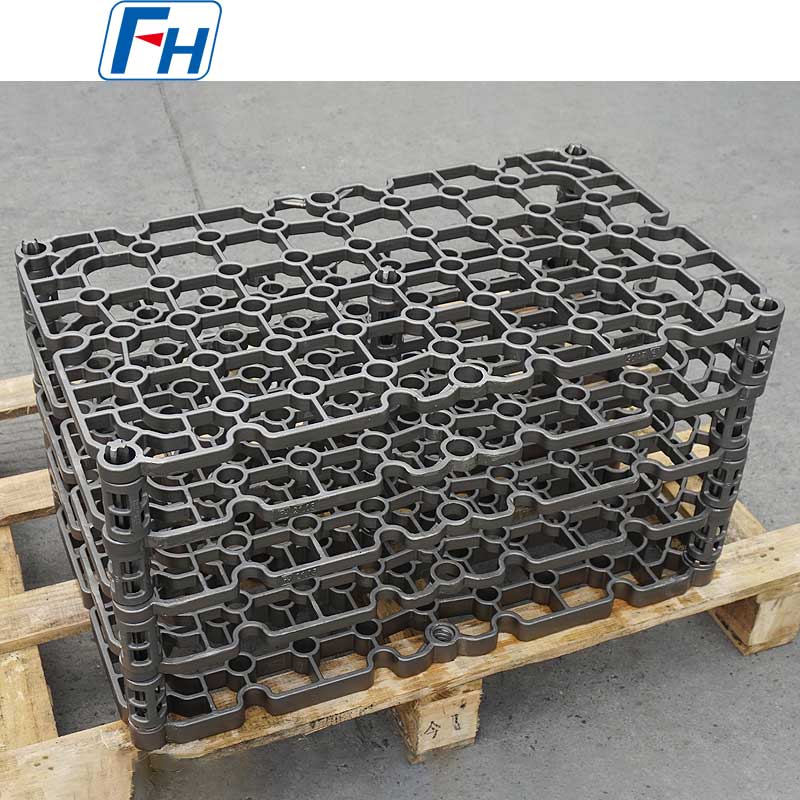
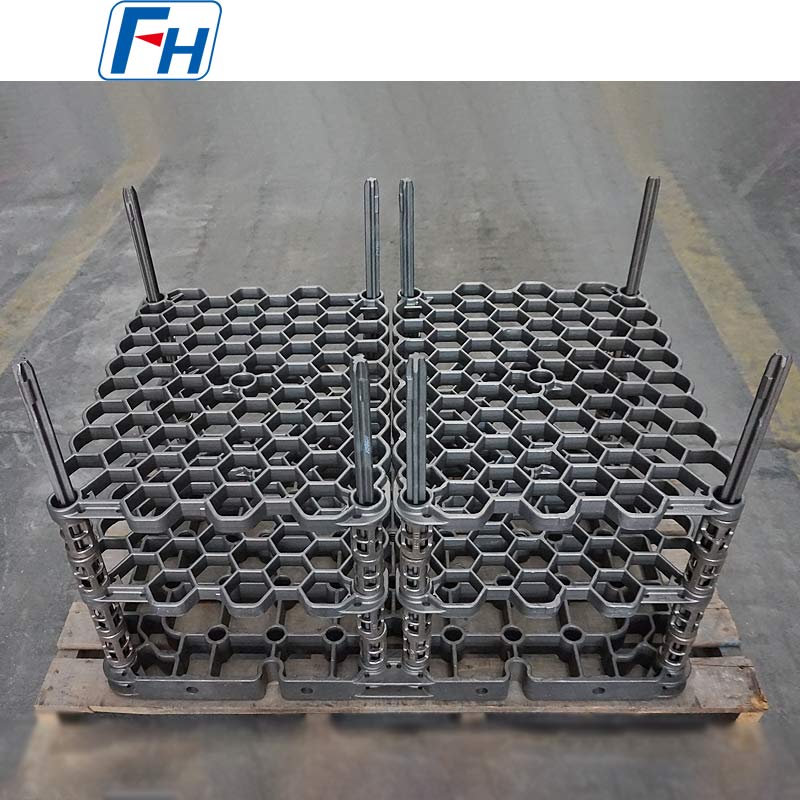
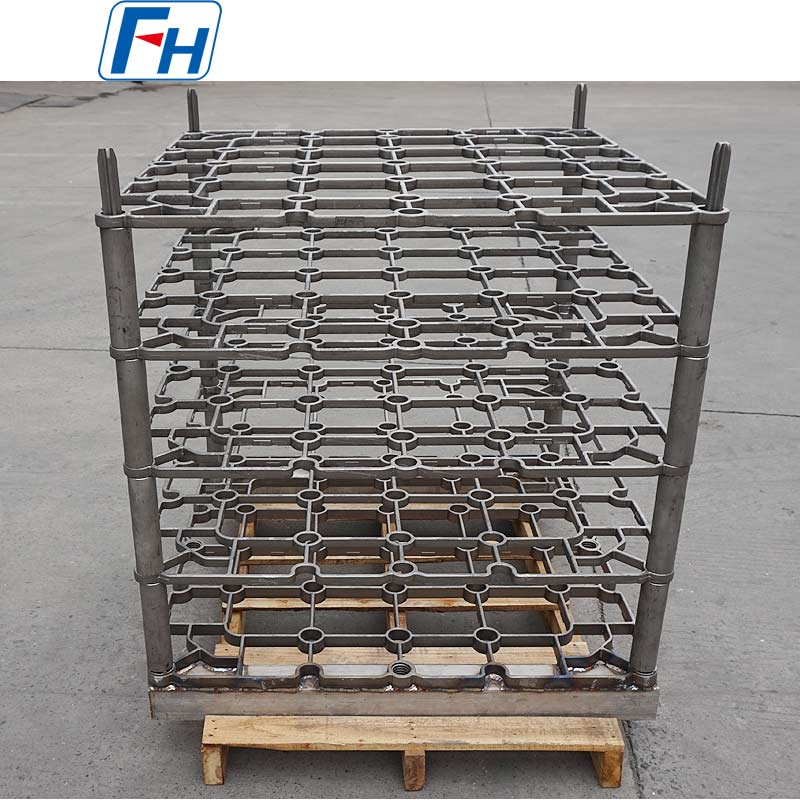
連続プッシャー炉ギア熱処理用のカスタム トレイ フィクスチャ システム
顧客事例 |エンジニアリング設計、図面承認、製造および納品
製品: カスタム熱処理トレイ治具システム
炉の種類: 連続プッシャー炉
アプリケーション: 歯車の化学熱処理
炉の雰囲気: エンドガス
最高温度: 950℃
急冷媒体: 油、80~160℃
ワーク: ギア、約23.7kg/個
読み込み中: 治具ごとに 4 つのギア
初期トレイ参照: 750×750×45mm
積み込み/積み下ろし: マニュアル
予備数量: 40セット
メーカー: 無錫順騰方湖合金技術有限公司 (FH® 合金)
プロジェクト概要
FH® Alloy は、歯車の化学熱処理用の連続プッシャー炉で使用するカスタマイズされた熱処理トレイ固定具システムに関する問い合わせを受けました。
お客様は最初の 2D コンセプトとアプリケーション スケッチを持っていましたが、図面は直接生産するには十分に完成していませんでした。
代わりに、FH® Alloy に対し、当社の炉工具の経験を活用して以下を決定し、最適化するよう依頼しました。
顧客のエンドユーザーが生産前にレビューして承認するには、完全な設計図面が必要でした。
技術評価後、FH® Alloy は治具の設計を完了し、必要な図面を作成し、承認後に製造を進め、最終品質検査を実施し、完成した工具を納品しました。
したがって、このプロジェクトには単純なビルド・ツー・プリント製造以上のものが含まれていました。
それは完全なものでした:
申請審査 → 設計 → 図面承認 → 製造 → 検査 → 納品
お客様の稼働状況
お客様は、治具の設計をサポートするために詳細な熱処理情報を提供してくれました。
| アイテム | 顧客の要件 |
| 炉の種類 | 連続プッシャー炉 |
| プロセス | 化学熱処理 |
| 炉の雰囲気 | エンドガス |
| 最高温度 | 950℃ |
| 急冷媒体 | オイル |
| オイル Temperature | 80~160℃ |
| 主なワーク | ギア |
| ギア Weight | 約23.7kg/個 |
| ギアs per Fixture | 4個 |
| 初期トレイ参照 | 750×750×45mm |
| 積載方法 | マニュアル |
| 荷降ろし方法 | マニュアル |
| 予備数量 | 約40セット |
これらのパラメータは、FH® アロイのエンジニアリング設計の基礎を形成しました。
お客様は 2D 図面以上のものを必要としていました
このプロジェクトの重要な特徴の 1 つは、お客様がすでに基本的なスケッチを持っていたにもかかわらず、完全な生産準備が整った治具設計を開発するために FH® Alloy を必要としていたことでした。
お客様は、特に FH® Alloy に対して、当社の実際の供給経験を活用して、以下の適切な構成を決定するよう依頼しました。
完成したエンジニアリング図面は、承認を得るために顧客に提出する必要がありました。
これは、サプライヤーが完成した図面に従うだけの従来の OEM 生産とは異なります。
このプロジェクトでは、FH® Alloy がエンジニアリング段階から直接参加しました。
エンジニアリングチャレンジ
工具は、いくつかの厳しい条件下でも確実に動作する必要がありました。
1. 連続プッシャー炉の運転
プッシャー炉では、トレイと治具が炉ライン内を繰り返し移動します。
したがって、ツールでは次のことを考慮する必要があります。
構造は高温だけでなく、繰り返しの生産サイクルにも適している必要があります。
2. ギアローディング
加工された各ギアの重量はおよそ次のとおりです。
23.7kg
お客様は以下をロードする予定でした:
治具ごとに 4 つのギア
これは、基本的なワークピースの重量がおよそ次のとおりであることを意味します。
積載ユニットあたり 94.8 kg
器具自体の重量を考慮する前に。
したがって、FH® アロイは、ギアに確実に負荷がかかり、重量が効果的に分散されるように、支持位置とトレイの構造を評価する必要がありました。
3. 950℃エンドガス雰囲気
この治具は、以下の温度までの化学熱処理を目的としていました。
950℃
エンドガス雰囲気中。
この温度では、炉の工具は繰り返しの生産サイクルを通じて適切な高温強度と寸法安定性を維持する必要があります。
したがって、鋳造材料と構造セクションは個別に選択するのではなく、一緒に選択する必要がありました。
4. 80~160℃での油焼き入れ
熱処理後、工具は油焼き入れ条件にさらされます。
お客様は次の油温範囲を指定しました。
80~160℃
炉の運転から焼入れまでのこの大きな温度変化により、工具に熱応力が生じます。
このため、FH® アロイは次のことを考慮しました。
エンジニアリング段階で。
提案された治具構造
お客様の当初のコンセプトによれば、1 つのラック システムには複数の主要コンポーネントが含まれていました。
これらには次のものが含まれます。
ベーストレイ
お客様の最初の参照では、トレイのサイズはおよそ次のとおりでした。
750×750×45mm
FH® アロイは、ギアの負荷と炉の状態に応じてトレイの形状を見直しました。
垂直ガイド
初期のラックのコンセプトには次のものが含まれていました。
4つの垂直ガイド
これらのガイドは、積み重ねられた治具コンポーネントの相対位置を維持し、装填中および炉の動作中に全体の配置をサポートするのに役立ちます。
中間ブッシュ
お客様のコンセプトには次のものが含まれていました。
中間ブッシュ12個
FH® アロイは、実用的な組み立てと間隔を確保するために、垂直サポートおよびトレイ構造とともにブッシングの配置を評価しました。
手動によるロードとアンロードの最適化
顧客は特に、治具の取り付けと取り外しを手動で行うことを指定しました。
これは重要な設計上のインプットでした。
したがって、ツールは炉の性能だけでなく、オペレーターの使いやすさも考慮する必要がありました。
FH® アロイのレビュー:
目的は、荷重プロセスを不必要に困難にすることなく、十分な構造強度を提供することでした。
材料選定サポート
また、お客様からは、FH® Alloy の経験に基づいて適切な鋳造材料を推奨するよう依頼されました。
熱処理ツールの場合、材料の選択では以下を考慮する必要があります。
したがって、FH® アロイは、材料の選択を個別の購入決定として扱うのではなく、最終設計と合わせて材料を評価しました。
このタイプのエンジニアリング サポートは、顧客がプロセス データを持っているものの、炉設備の仕様をまだ最終決定していない場合に特に重要です。
最初のスケッチから完成した設計図まで
顧客は、FH® Alloy に製造前に技術承認のための図面を提供するよう要求しました。
したがって、プロジェクトのワークフローは次のようになりました。
お客様の2Dコンセプト・運用データ
↓
プロセスと負荷の分析
↓
トレイとラック構造の開発
↓
ガイドとブッシュの最適化
↓
材料評価
↓
完全なエンジニアリング図面
↓
顧客/エンドユーザーのレビュー
↓
製造承認
この承認段階により、製造前の誤解のリスクが軽減され、製造ツールが顧客のアプリケーション要件に確実に適合することが保証されました。
FH® アロイのエンジニアリング能力に対する顧客の信頼
このプロジェクトの重要な部分は、FH® Alloy が見積もりを提供するだけでなく、エンジニアリングの経験に貢献してくれるという顧客の期待でした。
お客様は具体的に以下の選択を手伝ってほしいと私たちに依頼しました。
また、彼らは熱処理工具の供給における FH® アロイの経験に自信を表明し、顧客の技術的承認のために当社の設計図を要求しました。
これは、FH® Alloy が単なる部品サプライヤーではなく、エンジニアリングおよび製造パートナーとして果たせる役割を示しています。
製造業
設計と図面が承認された後、FH® Alloy は治具システムの生産を進めました。
製造業 was carried out according to the final engineering drawings, with particular attention to:
このような複数コンポーネントのシステムでは、装填中および炉の運転中にすべての部品が連携して動作する必要があるため、寸法管理が特に重要です。
最終品質検査
FH® アロイは出荷前に、完成した工具の最終検査を実施しました。
品質管理には以下が含まれます:
寸法検査
主要な寸法を承認された製造図面と照合して確認します。
構造検査
トレイ、ガイド、サポート、接続コンポーネントの検査。
アセンブリの互換性
個々のコンポーネントが完全なラック システムとして正しく取り付けられていることを確認します。
図面の適合性
完成品が顧客の承認したエンジニアリング設計と一致していることを確認します。
最終検査に合格した製品は出荷準備に入ります。
プロジェクトの仕様
| アイテム | 仕様 |
| 製品 | 熱処理トレイ治具システム |
| 炉の種類 | 連続プッシャー炉 |
| アプリケーション | 歯車の化学熱処理 |
| 雰囲気 | エンドガス |
| 最高温度 | 950℃ |
| 焼入れ | オイル |
| 焼入れ Oil Temperature | 80~160℃ |
| ギア Weight | 約23.7kg/個 |
| 読み込み中 | 治具ごとに 4 つのギア |
| ワーク荷重 | 約器具あたり 94.8 kg |
| 初期トレイ参照 | 750×750×45mm |
| 読み込み中 / Unloading | マニュアル |
| 主要コンポーネント | Trays 垂直ガイド 中間ブッシュ |
| 予備数量 | 約40セット |
| 描画ステータス | お客様が提供した初期コンセプト。 FH® アロイが開発した完全な図面 |
| プロジェクトの範囲 | 設計→承認→製造→検査→納品 |
プロジェクトのハイライト
Build-to-Print を超えたエンジニアリング
お客様は最初の 2D コンセプトを持っていましたが、FH® Alloy は生産準備が整った完全なツーリング図面の開発を担当しました。
実際のプロセス条件に基づいて設計
治具の設計では次のことを考慮しました。
950℃ エンドガス Oil Quenching Gear Load マニュアル Handling
単に外形寸法に従うのではなく、
完全なラックシステム
このプロジェクトにはトレイだけでなく、以下のものも含まれていました。
生産前の顧客の承認
FH® アロイは、顧客とエンドユーザーが製造前に確認できる完全な技術図面を提供しました。
完全なプロジェクトの実行
プロジェクトの内容は次のとおりです。
設計→図面承認→製造→最終検査→納品
プッシャー炉ツーリングに FH® 合金を選択する理由
無錫順騰方湖合金技術有限公司 (FH® 合金) designs and manufactures customized furnace tooling for industrial heat treatment applications, including:
以下から作業できます。
プロセス条件に基づいて設計された治具が必要ですか?
FH® Alloy に問い合わせる前に、必ずしも完全なツーリング図面が必要というわけではありません。
エンジニアリング評価の場合、以下を提供できます。
FH® アロイは以下をサポートできます。
申請審査 → 治具設計 → 完成図 → 製造 → 検査 → 納品
FH®アロイについて
無錫順騰方湖合金技術有限公司 (FH® 合金) specializes in customized heat treatment fixtures and high-temperature alloy components for industrial furnace applications.
当社の能力は、エンジニアリング設計、耐熱合金鋳造、機械加工、組み立て、カスタマイズされた炉工具の製造をカバーします。
エンジニアリングデザイン |カスタム製造 |熱処理炉ソリューション
 Recent Post
 Fri 09, 2026
Thu 09, 2026
 Tue 09, 2026
イタリアの顧客向けのグリッド トレイとワイヤー メッシュを備えたカスタム鋳造熱処理バスケット 顧客事例 |無錫順騰方湖合金技術有限公司 (FH® 合金) プロジェクト概要 イタリアの顧客が FH® アロイを 8 個追加注文しました 熱処理バスケット 、熱処理用の 16 個の一致するグリッド トレイと 16 個のワイヤー メッシュ インサートが付属しています。 お客様は、バスケット フレーム、適合する内側グリッド トレイ、ワイヤー メッシュ コンポーネントを含む完全なソリュ...
READ MORE連続プッシャー炉ギア熱処理用のカスタム トレイ フィクスチャ システム 顧客事例 |エンジニアリング設計、図面承認、製造および納品 製品: カスタム熱処理トレイ治具システム 炉の種類: 連続プッシャー炉 アプリケーション: 歯車の化学熱処理 炉の雰囲気: エンドガス 最高温度: 950℃ 急冷媒体: 油、80~160℃ ワーク: ギ...
READ MOREスロベニアの顧客向けのカスタム 2.4879 真空炉熱処理トレイ 顧客事例 |構造の再設計、製造、納品 お客様の所在地: スロベニア 製品: カスタム真空炉熱処理トレイ 素材: 2.4879 耐熱合金 最高温度: 1060℃ 冷却方法: 3バール窒素ガス冷却 必要な耐荷重: トレイあたり 250 kg 数量: 最下段トレイ 1 枚 ...
READ MORE
2006 年以来、合金鋼部品の設計と製造に注力
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.

 0086-13338774804