0086-13338774804

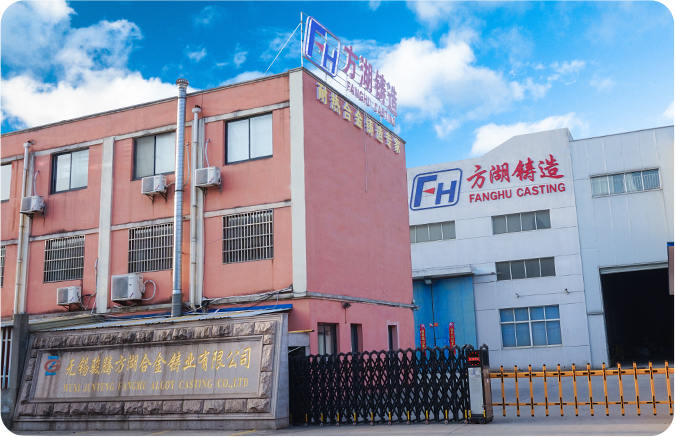
2006年より合金鋼部品の設計・製造に専念してきました。当社は カスタム 非鉄合金 (TA & Mo) メーカー および 非鉄合金 (TA & Mo) 工場 中国に所在。
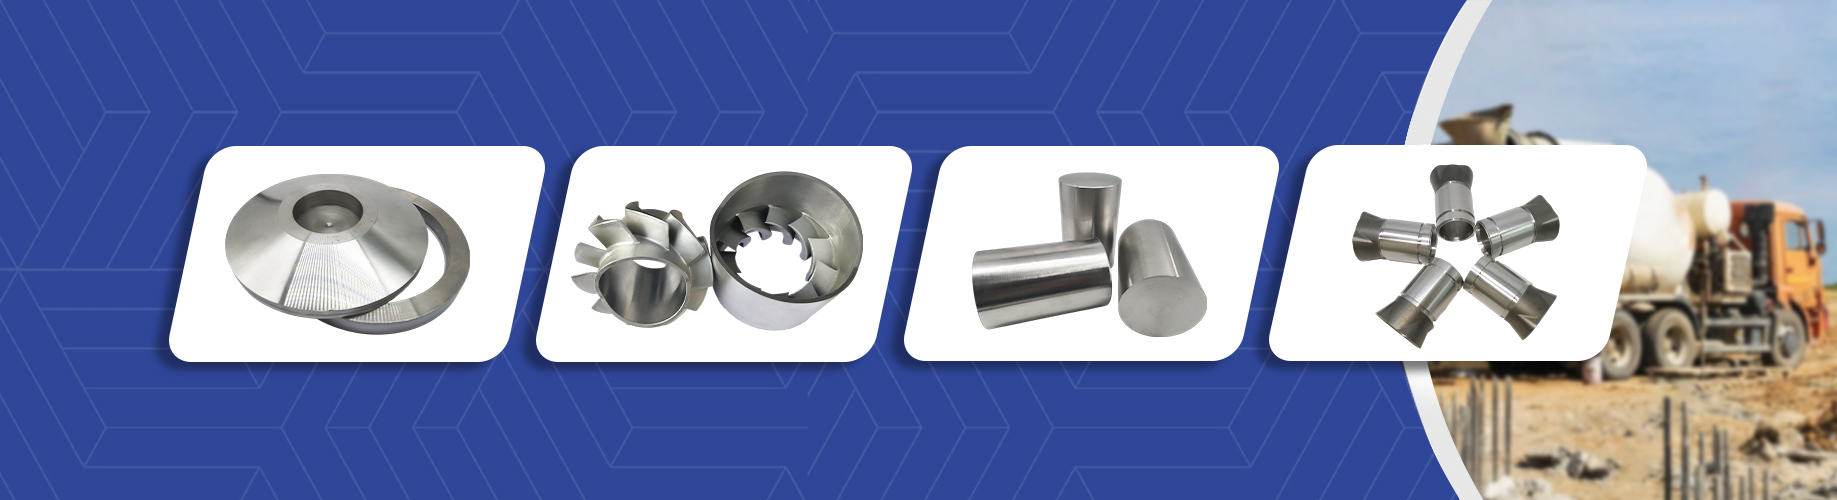
当社の主要製品は、熱処理装置、ラジアントチューブ、炉ローラー、ファンブレード、炉レール、ホイール、その他各種合金炉部品です。熱処理装置のカスタマイズや最適化に関する技術サポートを提供し、お客様が熱処理業務の効率を向上させるための費用対効果の高いソリューションを見つけるお手伝いをします。
更新される情報


設立
輸出先国
月間生産能力
従業員数
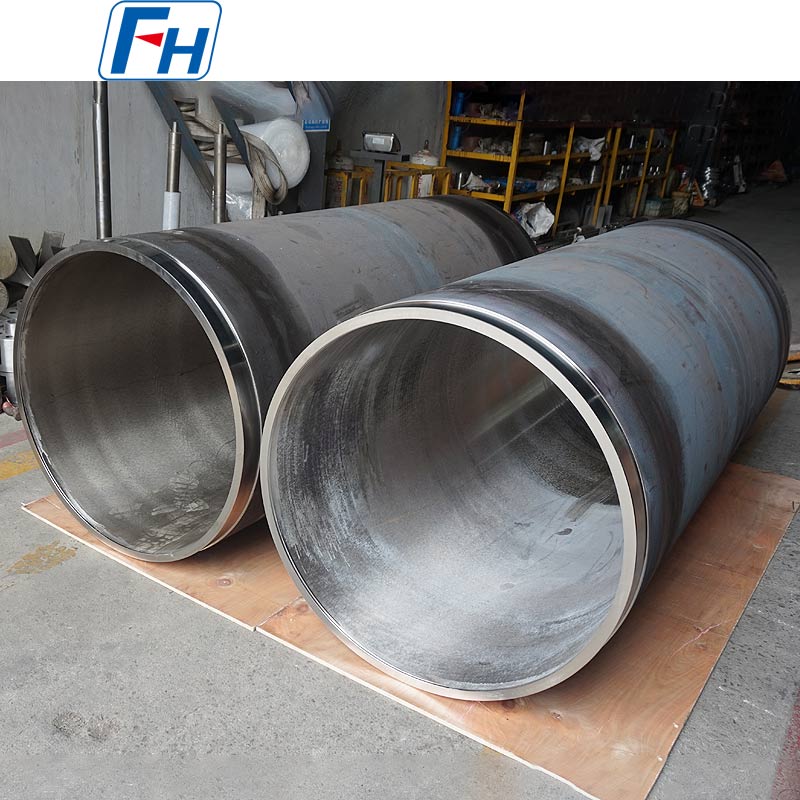
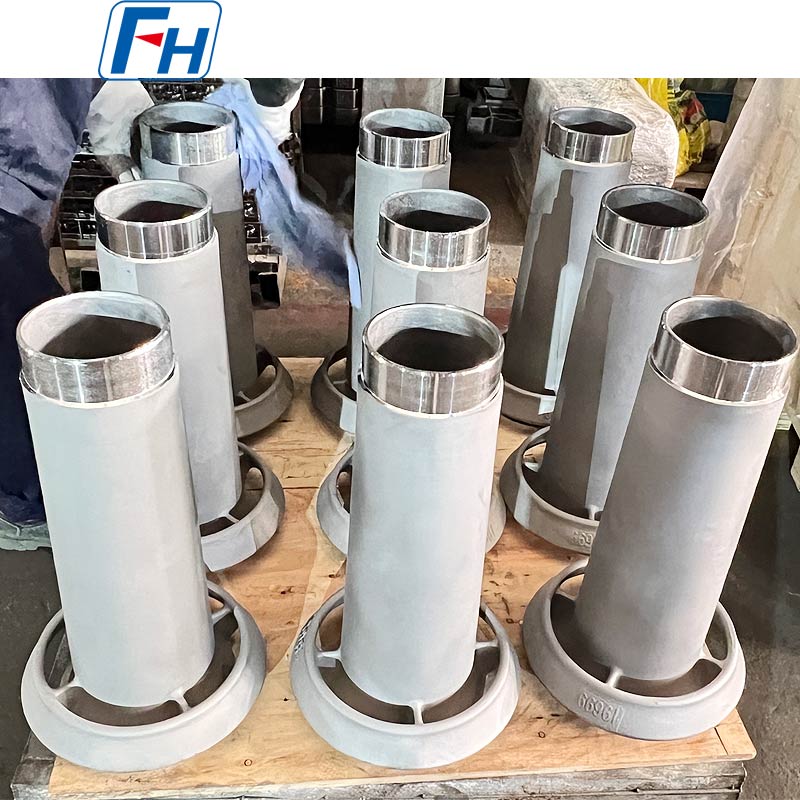
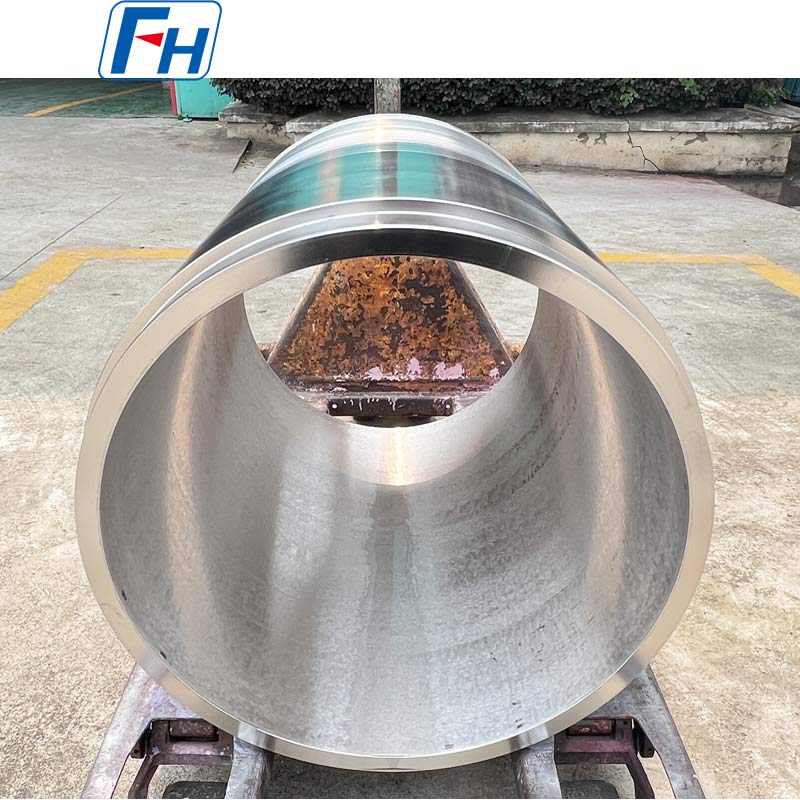
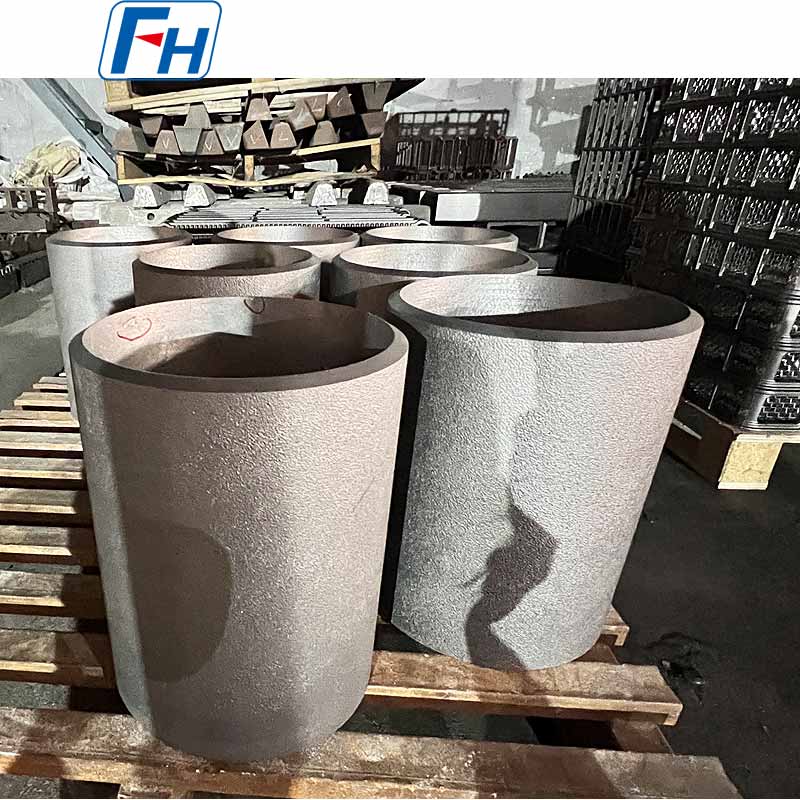
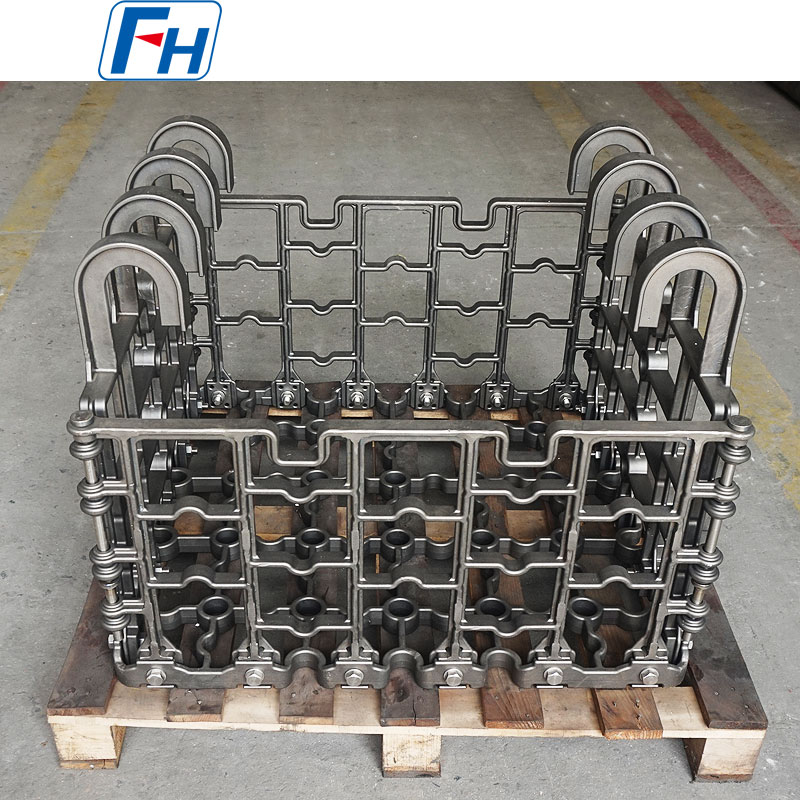
ブランド: FH® 認証: ISO9001、ISO14001 素材: 耐熱鋼 ...
詳細を見る
2026 年 10 月 13 ~ 15 日 |ケルン、ドイツ FH®合金 (無錫順騰方湖合金鋳造有限公司) は、2026 年 10 月 13 日から 15 日までドイツのケルンのケルンメッセで開催される HK 2026 – 熱処理会議に参加しています。 この展示会には熱処理および工業炉業界の専門家が集まり、メーカー、エンジニア、業界パートナーが技術知識を交換し、協力の可能性を探る機会を提供します。 専門メーカーとして 熱処理治具 FH® アロイは、耐熱合金鋳造の製造能力と、要求の厳しい高温産業用...
続きを読むイタリアの顧客向けのグリッド トレイとワイヤー メッシュを備えたカスタム鋳造熱処理バスケット 顧客事例 |無錫順騰方湖合金技術有限公司 (FH® 合金) プロジェクト概要 イタリアの顧客が FH® アロイを 8 個追加注文しました 熱処理バスケット 、熱処理用の 16 個の一致するグリッド トレイと 16 個のワイヤー メッシュ インサートが付属しています。 お客様は、バスケット フレーム、適合する内側グリッド トレイ、ワイヤー メッシュ コンポーネントを含む完全なソリュ...
続きを読む連続プッシャー炉ギア熱処理用のカスタム トレイ フィクスチャ システム 顧客事例 |エンジニアリング設計、図面承認、製造および納品 製品: カスタム熱処理トレイ治具システム 炉の種類: 連続プッシャー炉 アプリケーション: 歯車の化学熱処理 炉の雰囲気: エンドガス 最高温度: 950℃ 急冷媒体: 油、80~160℃ ワーク: ギ...
続きを読むHow do the chemical composition and hardness characteristics of TA & Mo alloys affect the heat resistance of 非鉄合金 (TA & Mo) ?
1. High Melting Point and High-Temperature Strength
TA と Mo は両方とも高融点遷移金属です。 Mo's melting point is approximately 2898K, while TA's is even higher at 3290K.合金の理論上の融点は 2783 ~ 3008K に達することがあり、極度の高温環境下でも固体構造を維持します。
2. 硬度と耐クリープ性
合金中の Mo 含有量 (約 15 ~ 17%) により、硬度 (HRC ≈ 55 ~ 56) が大幅に向上すると同時に、良好な耐クリープ性が得られ、熱処理された治具は長時間の高温動作中に変形しにくくなります。
3. Matching Thermal Conductivity and Thermal Expansion
TA-Mo 合金は熱伝導率が高く、その熱膨張係数は一般的に使用される耐火物 (W や C など) の熱膨張係数に近いため、熱応力集中が軽減され、全体的な耐熱寿命が向上します。 4. 緻密な構造と耐酸化性
TA-Mo 合金は高温で緻密な金属間化合物を形成し、酸化皮膜の形成速度を抑制し、耐熱性をさらに高めます。
無錫順騰方湖合金技術有限公司が採用しているロストワックス精密鋳造技術と遠心鋳造技術の利点は何ですか?
1. Extremely High Dimensional Accuracy and Surface Finish
Lost-wax precision casting can achieve dimensional control of ±0.1mm, resulting in smooth casting surfaces with almost no secondary machining.
2. One-Step Forming of Complex Geometries and Internal Cavities
内部チャネルはワックス型を使用して 1 ステップで作成されるため、その後の穴あけやコアの必要がなく、ラジアント チューブやファーネス ローラーなどの複雑な構造コンポーネントに適しています。
3. 材料の有効利用率が高く、廃棄物が少ない
Wax molds can be used for multiple production runs, resulting in low material loss. Furthermore, the wax burns completely at high temperatures, producing almost no solid waste, meeting green manufacturing requirements.
4. 生産効率の向上
従来の旋削と鍛造と比較して、ロストワックス鋳造は生産サイクルを 60 ~ 80% 短縮し、特に小ロットのカスタマイズの場合、単位コストを大幅に削減します。
2006年より合金鋼部品の設計・製造に注力
 電話: 0510-83310100
 メール: info@alloy-casting.com
 住所: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.