0086-13338774804

2006年より合金鋼部品の設計・製造に専念してきました。当社は カスタム カスタマイズされた耐熱鋼部品 メーカー および カスタマイズされた耐熱鋼部品 工場 中国に所在。
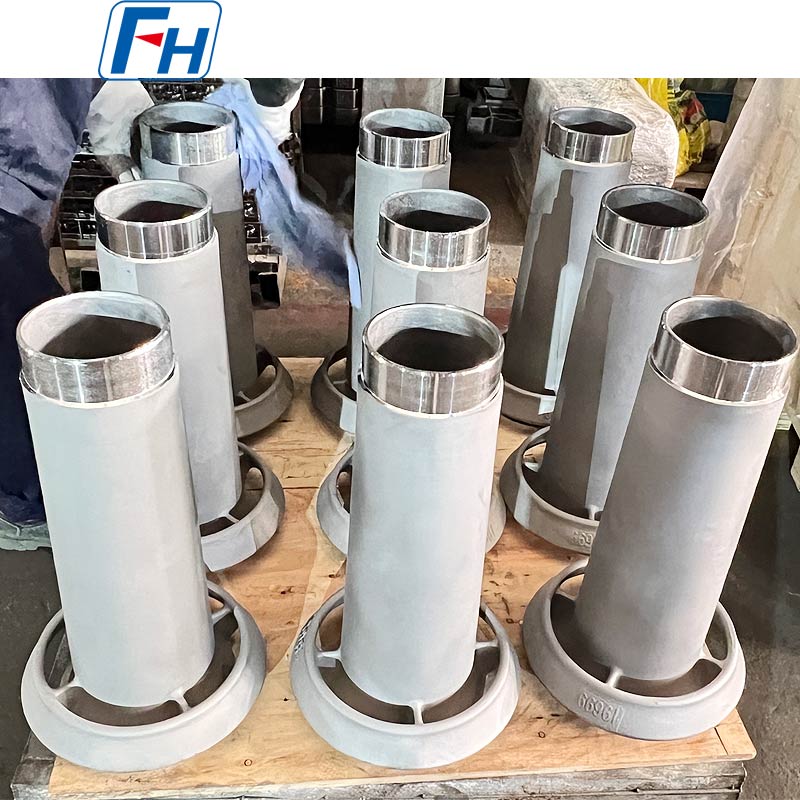
当社の主要製品は、熱処理装置、ラジアントチューブ、炉ローラー、ファンブレード、炉レール、ホイール、その他各種合金炉部品です。熱処理装置のカスタマイズや最適化に関する技術サポートを提供し、お客様が熱処理業務の効率を向上させるための費用対効果の高いソリューションを見つけるお手伝いをします。
ブランド: FH® 認証: ISO9001、ISO14001 素材: Ni-Cr-W耐熱合金 ...
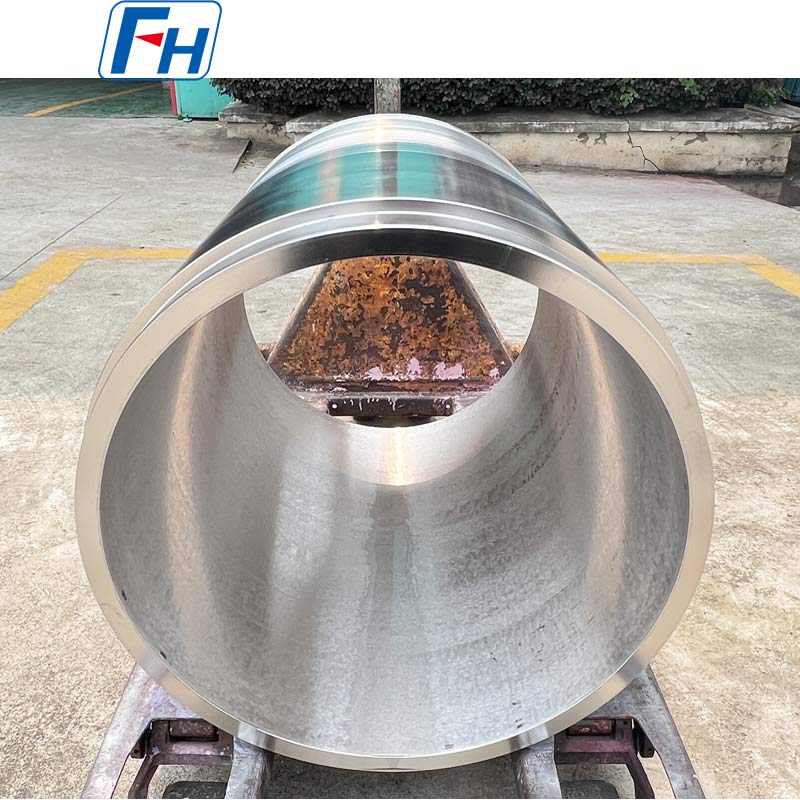
ブランド: FH® 認証: ISO9001、ISO14001 素材: Ni-Cr-W耐熱合金 ...
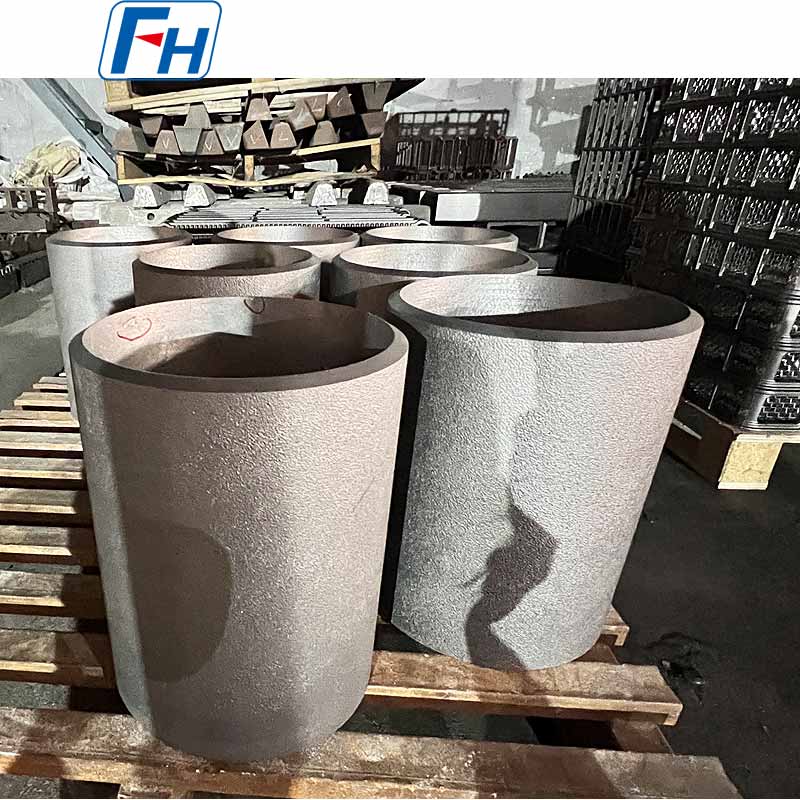
ブランド: FH® 認証: ISO9001、ISO14001 素材: Ni-Cr-W耐熱合金 ...
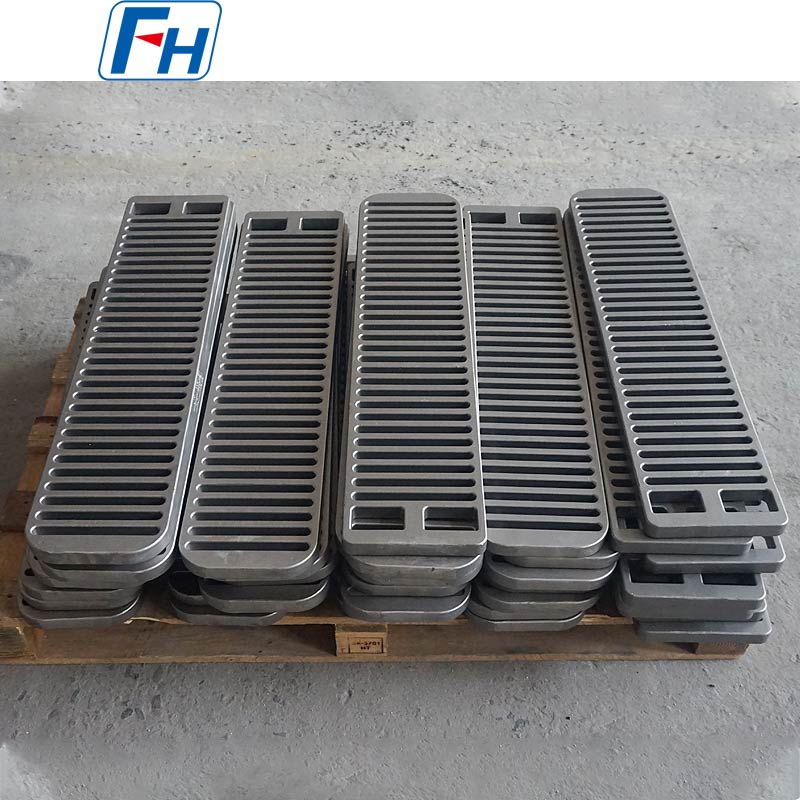
ブランド: FH® 認証: ISO9001、ISO14001 素材: 耐熱鋼 ...
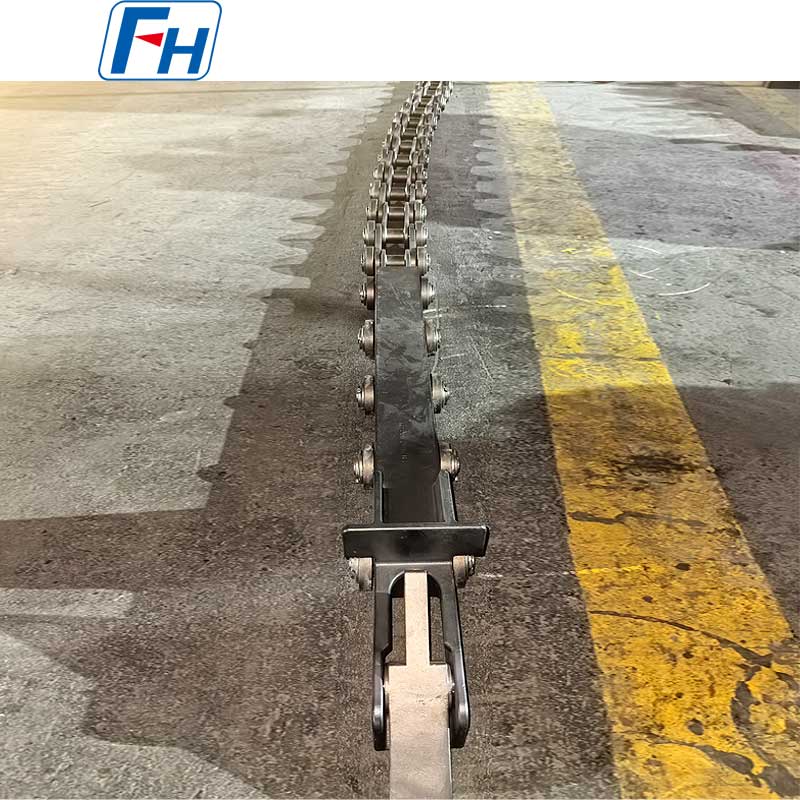
ブランド: FH® 認証: ISO9001、ISO14001 素材: オーステナイト系耐熱鋼 ...
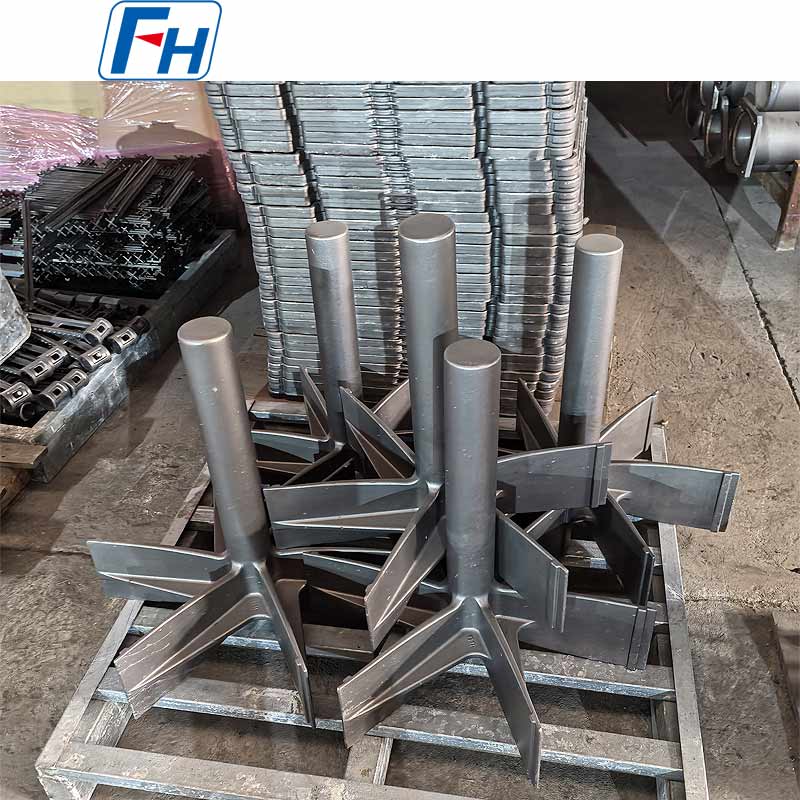
ブランド: FH® 認証: ISO9001、ISO14001 素材: 耐熱鋼 ...
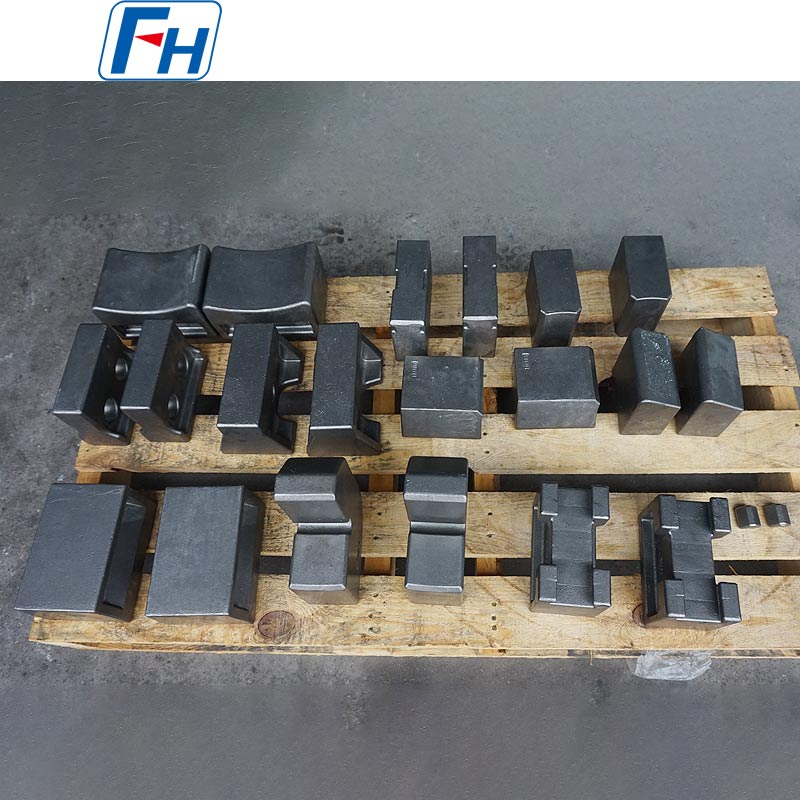
ブランド: FH® 認証: ISO9001、ISO14001 素材: ...
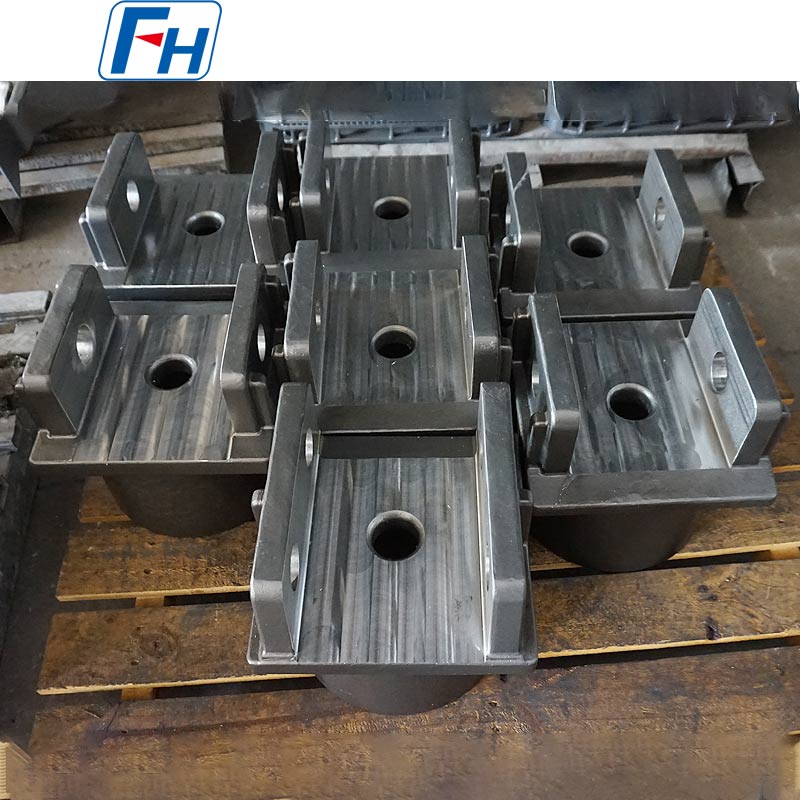
ブランド: FH® 認証: ISO9001、ISO14001 素材: ...
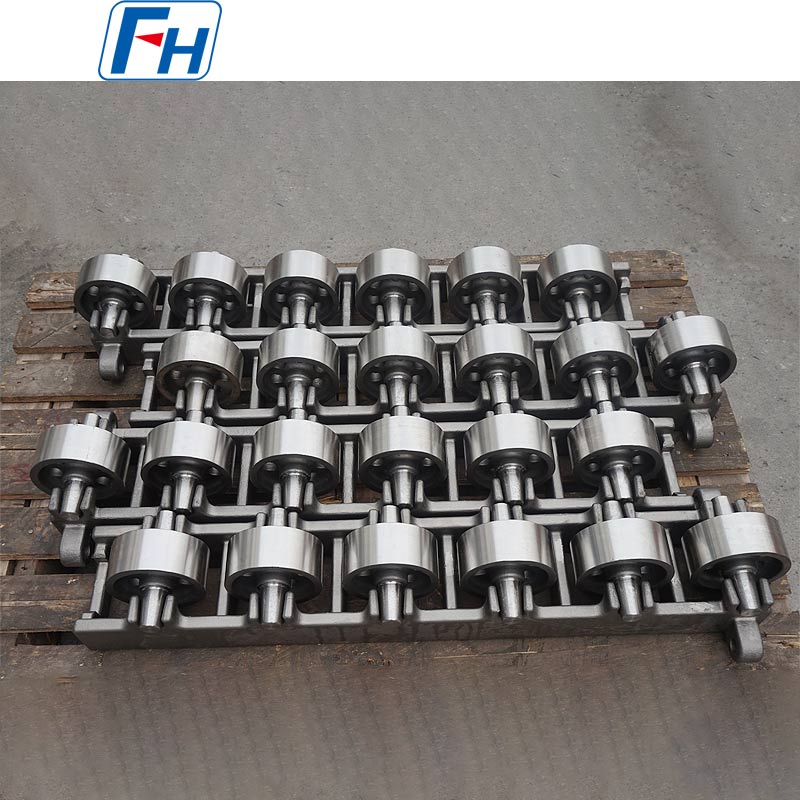
ブランド: FH® 認証: ISO9001、ISO14001 素材: ...
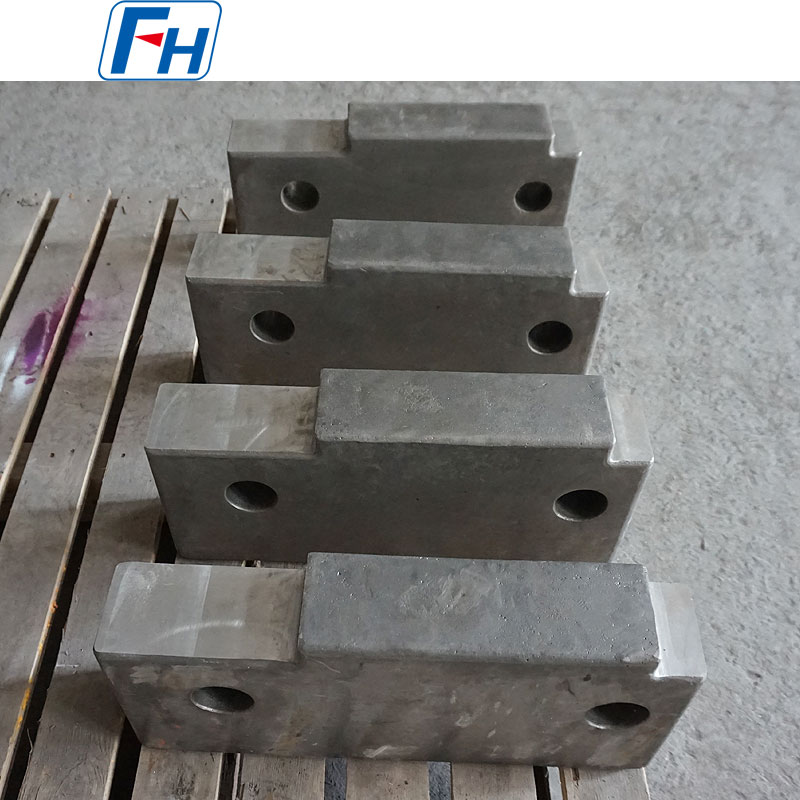
ブランド: FH® 認証: ISO9001、ISO14001 素材: ...
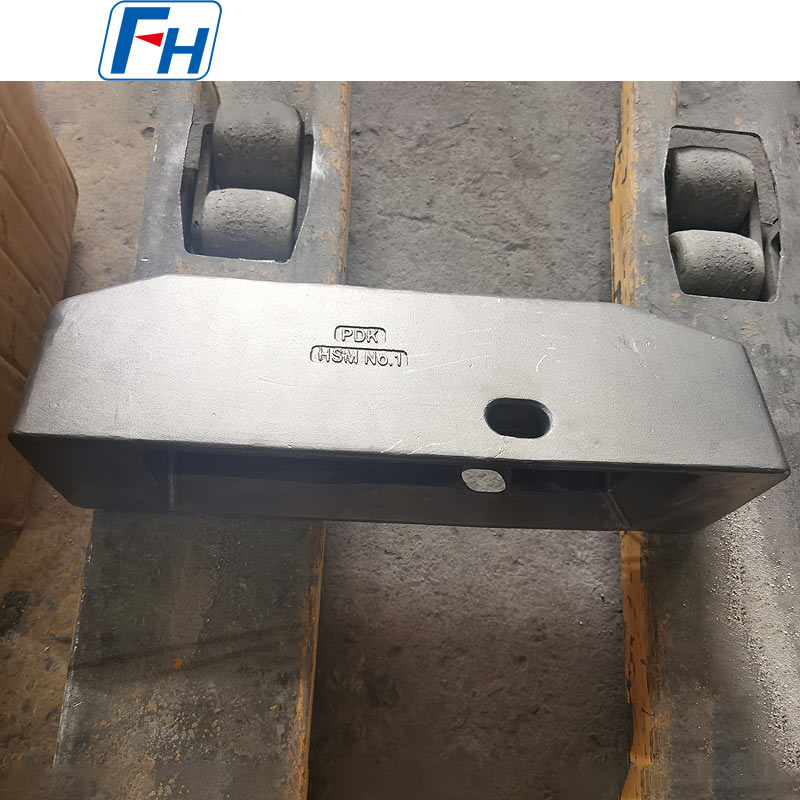
ブランド: FH® 認証: ISO9001、ISO14001 素材: ...
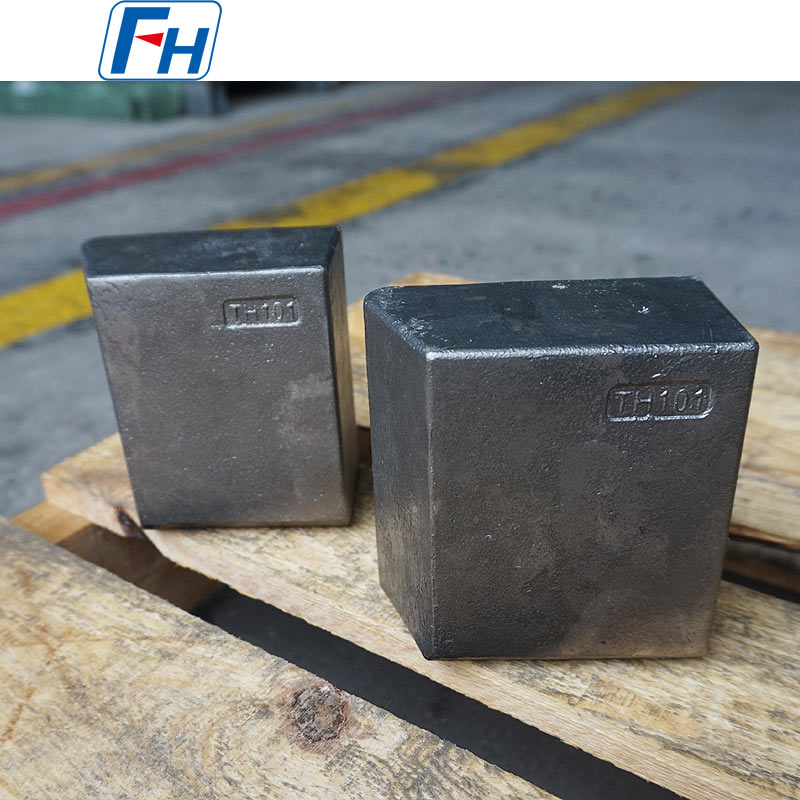
ブランド: FH® 認証: ISO9001、ISO14001 素材: ...
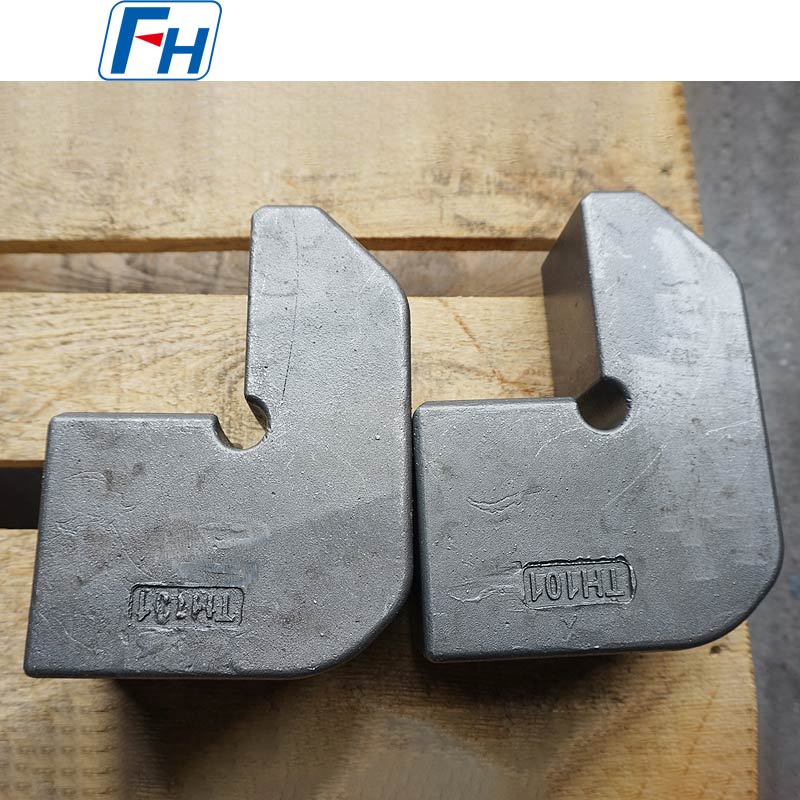
ブランド: FH® 認証: ISO9001、ISO14001 素材: ...
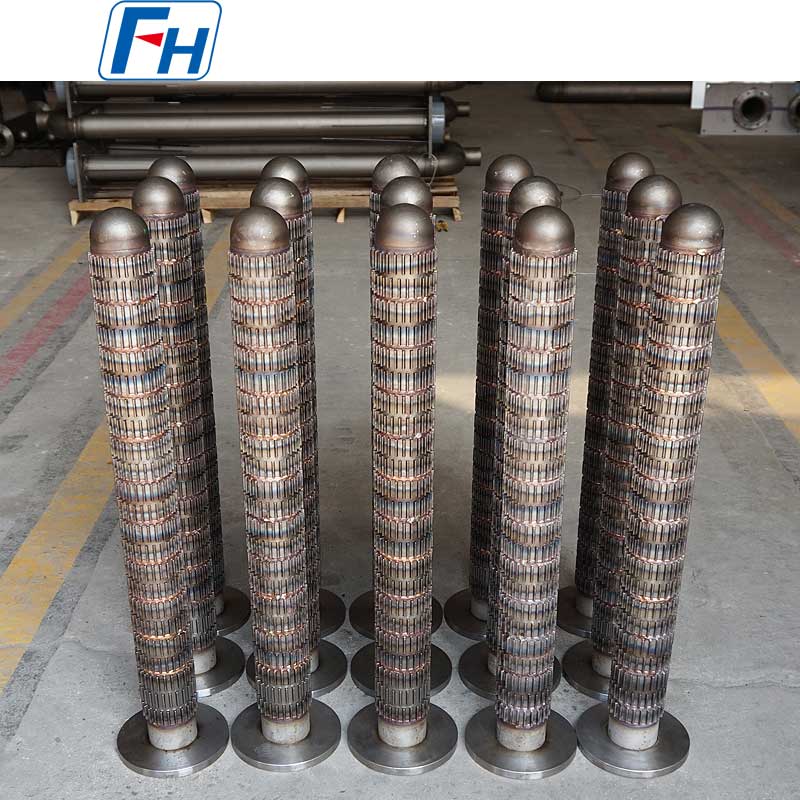
ブランド: FH® 認証: ISO9001、ISO14001 素材: ...
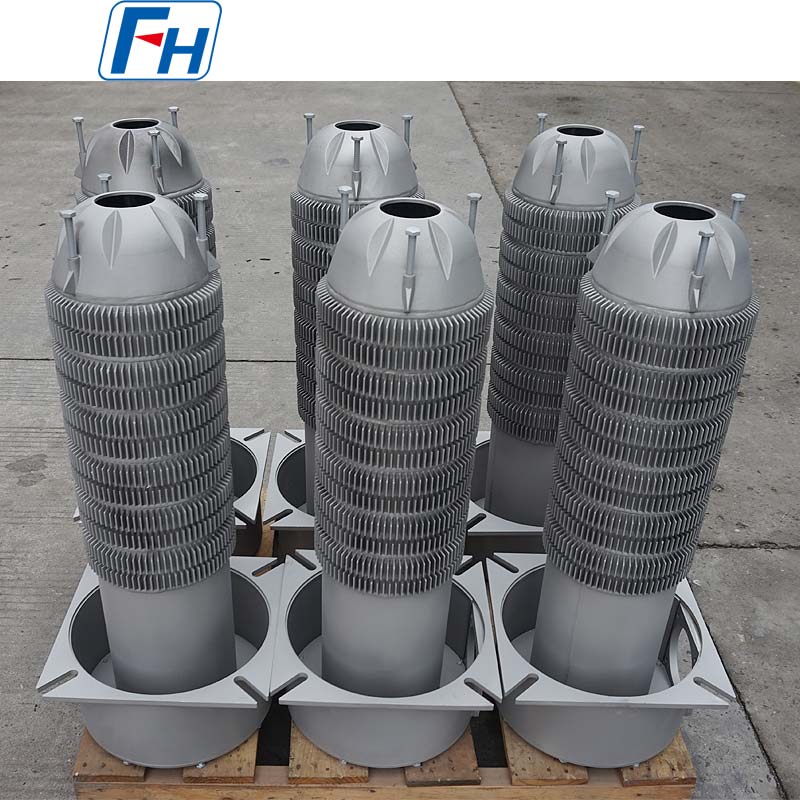
ブランド: FH® 認証: ISO9001、ISO14001 素材: ...


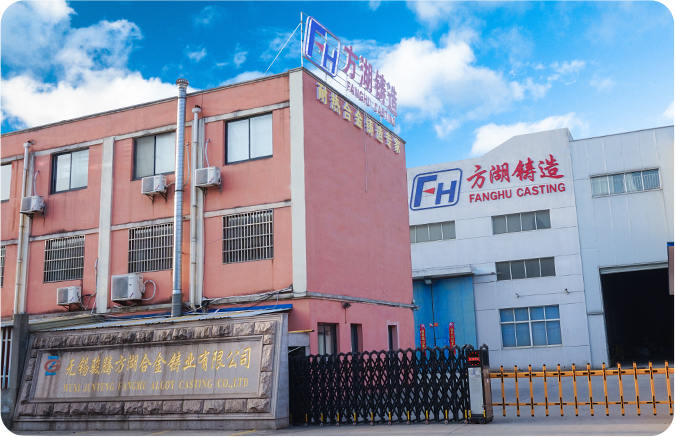
設立
輸出先国
月間生産能力
従業員数
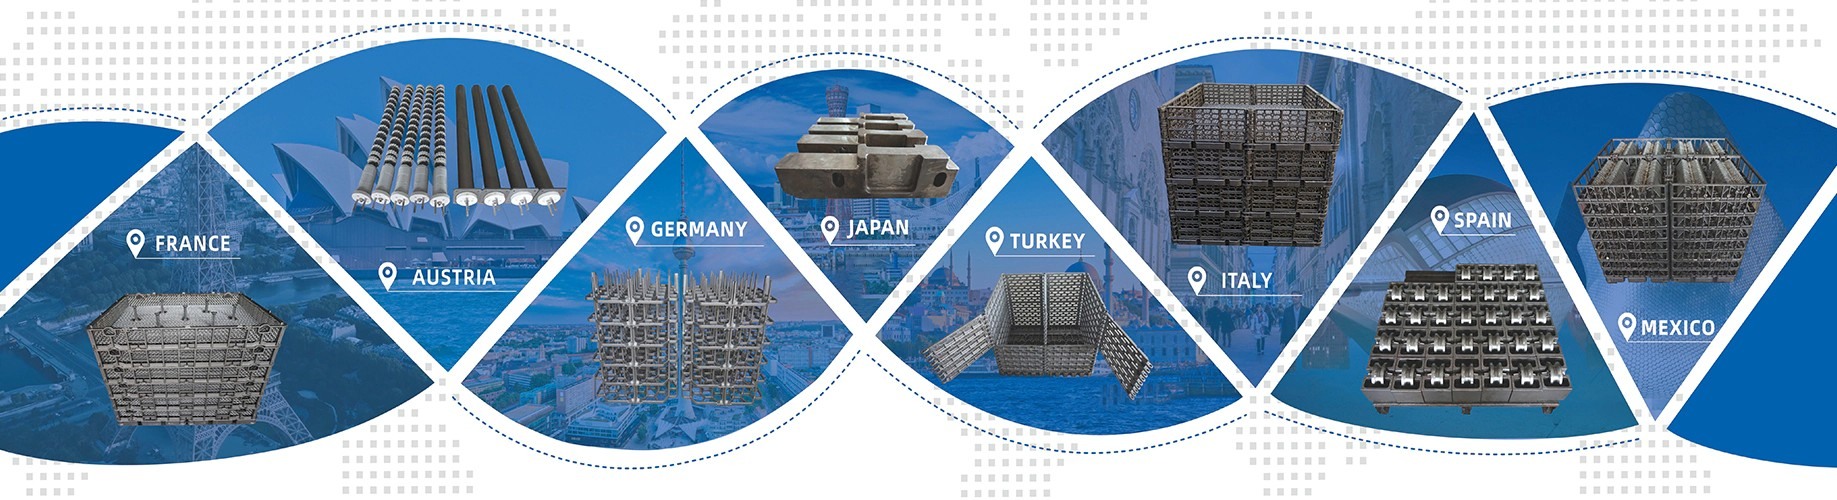
イタリアの顧客向けのグリッド トレイとワイヤー メッシュを備えたカスタム鋳造熱処理バスケット 顧客事例 |無錫順騰方湖合金技術有限公司 (FH® 合金) プロジェクト概要 イタリアの顧客が FH® アロイを 8 個追加注文しました 熱処理バスケット 、熱処理用の 16 個の一致するグリッド トレイと 16 個のワイヤー メッシュ インサートが付属しています。 お客様は、バスケット フレーム、適合する内側グリッド トレイ、ワイヤー メッシュ コンポーネントを含む完全なソリュ...
続きを読む連続プッシャー炉ギア熱処理用のカスタム トレイ フィクスチャ システム 顧客事例 |エンジニアリング設計、図面承認、製造および納品 製品: カスタム熱処理トレイ治具システム 炉の種類: 連続プッシャー炉 アプリケーション: 歯車の化学熱処理 炉の雰囲気: エンドガス 最高温度: 950℃ 急冷媒体: 油、80~160℃ ワーク: ギ...
続きを読むスロベニアの顧客向けのカスタム 2.4879 真空炉熱処理トレイ 顧客事例 |構造の再設計、製造、納品 お客様の所在地: スロベニア 製品: カスタム真空炉熱処理トレイ 素材: 2.4879 耐熱合金 最高温度: 1060℃ 冷却方法: 3バール窒素ガス冷却 必要な耐荷重: トレイあたり 250 kg 数量: 最下段トレイ 1 枚 ...
続きを読むかどうかを判断する方法 その他の耐熱鋼部品は高温耐性を有します ?
1. 高温硬度および強度試験: ビッカースまたはショア硬度計を使用して、600°C や 800°C などの動作温度で硬度を測定します。硬度が設計範囲内であれば、高温下でも十分な強度を示します。
同時に高温引張試験または降伏強度試験を実行し、応力-ひずみ曲線を記録して、目標温度での良好な伸びを確保します。
2. 磁粒子検査: マルテンサイト合金またはフェライト合金の磁粒子検査では、高温破損の前兆となる内部亀裂、不完全な溶け込み、または熱処理欠陥を迅速に検出できます。
3. 液体浸透検査: 表面を浸透剤でコーティングして現像することで、微細な表面の亀裂や細孔の検出が可能になり、熱処理された治具やラジアントチューブなどの複雑な形状に特に適しています。
4. 超音波検査またはフェーズドアレイ検査: 超音波検査では、飛行時間またはエコー減衰を使用して内部欠陥、層間剥離、または溶接品質を評価します。厚い炉ローラーや炉レールなどの大型部品に適しています。
その他耐熱鋼部品の高温加工時の割れや変形を防ぐには?
1. 合理的な予熱と均一な加熱:温度勾配を軽減し、熱衝撃による表面の亀裂を防ぐために、分割された予熱を使用します。
2. 制御された冷却速度と応力除去: 徐冷または分割空冷を使用して残留応力を 0.2% 未満に保ちます。必要に応じて、低温焼戻しを行って応力を緩和します。
3. 溶接プロセスの最適化: 低入熱の TIG/EB 溶接を使用し、溶接後の熱処理を行うことで、溶接部の硬化を軽減し、硬化による脆性亀裂を防止します。
4. 表面保護と酸化層の管理: 高温処理の前にワークピースを事前酸化するか、高温耐性のあるセラミックコーティングを塗布して、緻密な酸化膜を維持し、亀裂の原因となる液体金属の浸透を防ぎます。
5. 幾何学的なデザインと応力集中の制御: 鋭い角や急激な断面変化を避けます。丸いコーナーまたは移行セクションを使用して、局所的な応力集中を軽減し、亀裂が発生する可能性を大幅に減少させます。
2006年より合金鋼部品の設計・製造に注力
 電話: 0510-83310100
 メール: info@alloy-casting.com
 住所: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.