 Jul 06, 2026
通常の産業上の任務では、鋳造耐熱合金熱処理治具は通常耐久性があります。 300 ~ 600 熱サイクル 、またはおおよそ 2年から5年 サイクル頻度、炉の雰囲気、負荷パターンによって異なります。真のライフサイクルコストは購入価格だけではありません。初期コスト、交換頻度に単価を掛けたもの、大型または劣化した器具によって消費される余分なエネルギー、メンテナンスの労力、器具の故障によって発生するスクラップの合計です。初期価格は高くなりますが、サイクル寿命が長く、荷重の安定性が優れている治具は、ほとんどの場合、2 ~ 3 年の期間で処理部品あたりのコストが低くなります。
耐用年数はカレンダー時間ではなく熱サイクルで測定されます。これは、3 シフトの連続炉で使用される治具は、毎日 1 回のバッチで使用される治具よりもはるかに早く摩耗が蓄積するためです。以下の表は、定格温度範囲内および通常のメンテナンス条件内で動作する鋳造耐熱合金治具について報告された一般的なフィールド範囲を反映しています。
| 炉の種類 | 標準的なサイクル寿命 | 一般的なカレンダーの寿命 |
| 井戸式・ピット炉 | 300~600サイクル | 2~4年 |
| 真空炉 | 400~700サイクル | 3~5年 |
| 連続メッシュベルト・ローラーハース炉 | 250~450サイクル | 1年半~3年 |
| ベル式・台車炉床炉 | 350~600サイクル | 2.5~4.5年 |
これらの数値は、治具が定格設計容量を超えて過負荷になっておらず、炉の雰囲気制御が仕様内に維持されていることを前提としています。連続炉は、サイクルごとの摩耗率がバッチ炉装置に匹敵する場合でも、治具がサイクルをはるかに早く蓄積するため、カレンダー寿命が短くなる傾向があります。
治具の劣化を引き起こす 4 つのメカニズムがあり、それぞれのメカニズムが設計と材料の選択に対して異なる反応を示します。
治具セットの総所有コストは、初期コストに、ユニットコストを掛けた交換頻度、過剰な治具の質量またはスタッキング効率の低下によるエネルギーコストの増加、およびメンテナンスコストと、治具関連の部品の故障によって発生する廃棄コストを加えたものとして最もよく表されます。各要素は定量化可能であり、購入請求書だけで判断するのではなく、個別に追跡する必要があります。
| 原価要素 | 含まれるもの | TCO の標準的な割合 |
| 初回購入 | 鋳造、機械加工、合金プレミアム、貨物 | 25~35パーセント |
| 交換費用 | 評価期間中の単価と交換回数の積 | 30 ~ 45 パーセント |
| エネルギー損失 | 特大または歪んだ器具を加熱するための追加の燃料または電力 | 10~15パーセント |
| メンテナンスとダウンタイム | 検査、補修溶接、塗装、段取り替え工賃 | 10~15パーセント |
| スクラップ&リワーク | 治具の変形や崩壊による部品の紛失または再加工 | 5~15パーセント |
価格が 20 ~ 30% 高くなりますが、1.4852 や 2.4879 などのニッケル富化合金で作られた治具は、サイクル寿命を 40 ~ 60% 延ばすことができます。これにより通常、最初の交換サイクル内の高い購入価格が相殺され、その後の処理バッチあたりの混合コストが下がります。
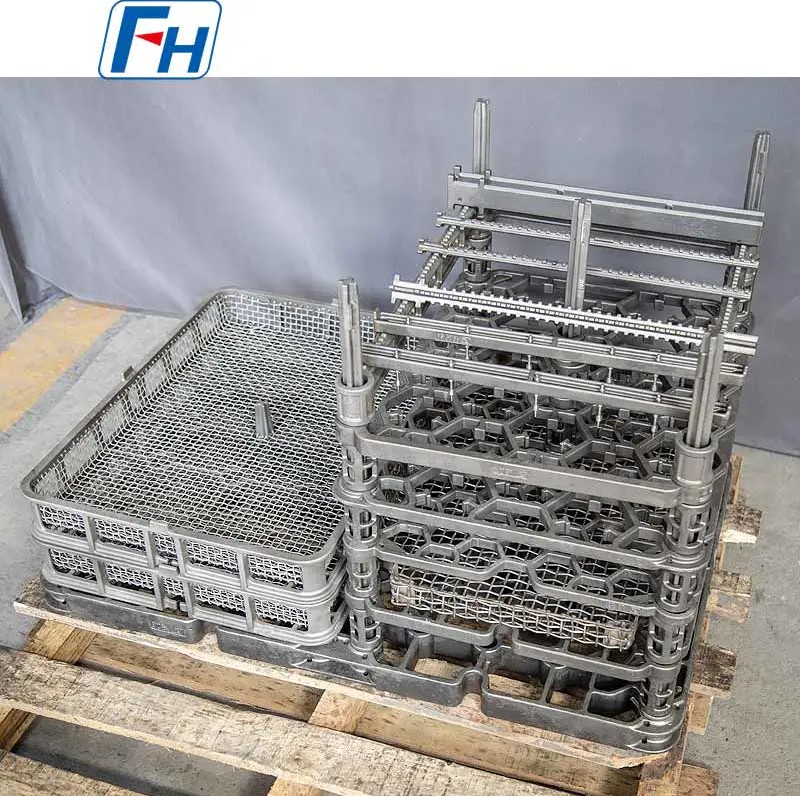
さまざまな炉のタイプ、負荷プロファイル、動作温度範囲向けに設計された鋳造耐熱合金治具の代表的なセレクションです。
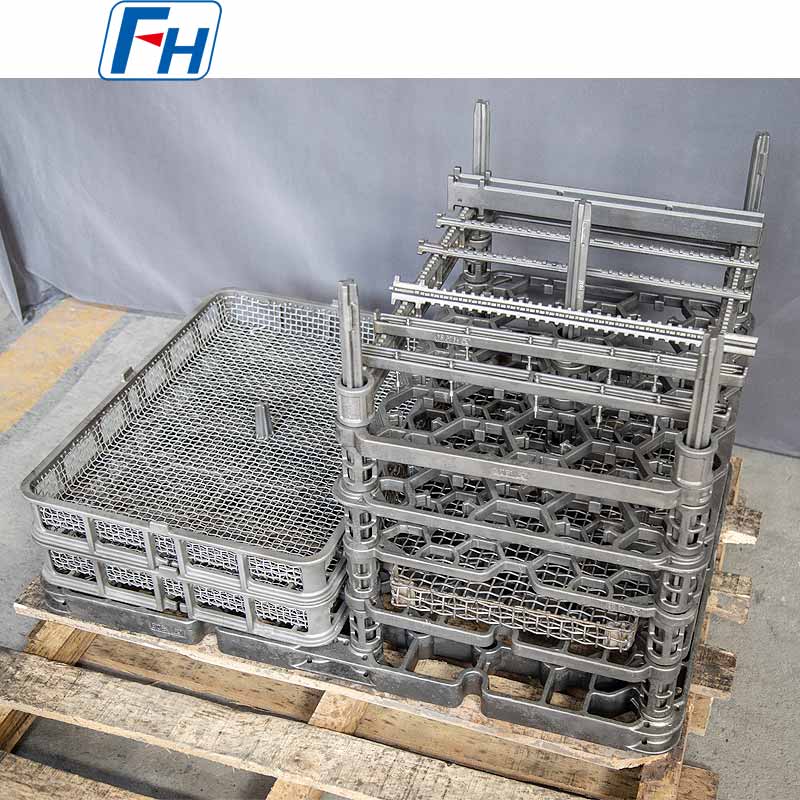
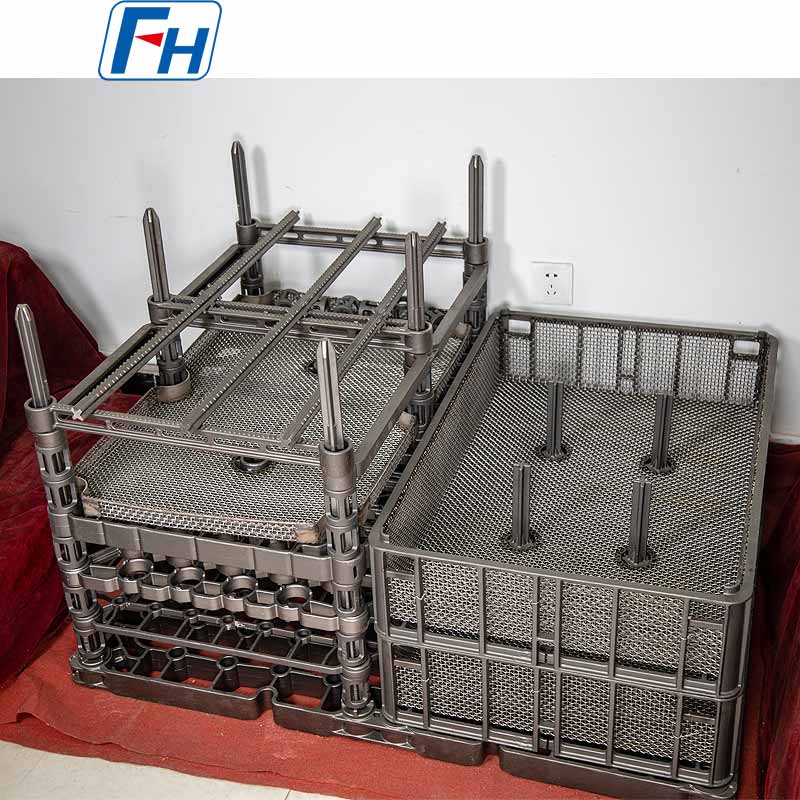
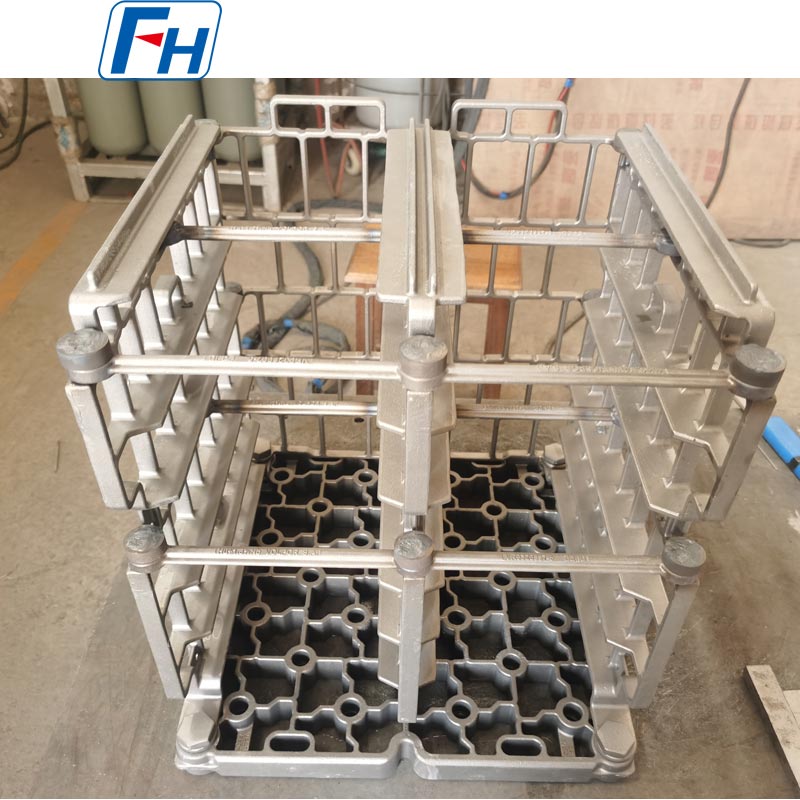
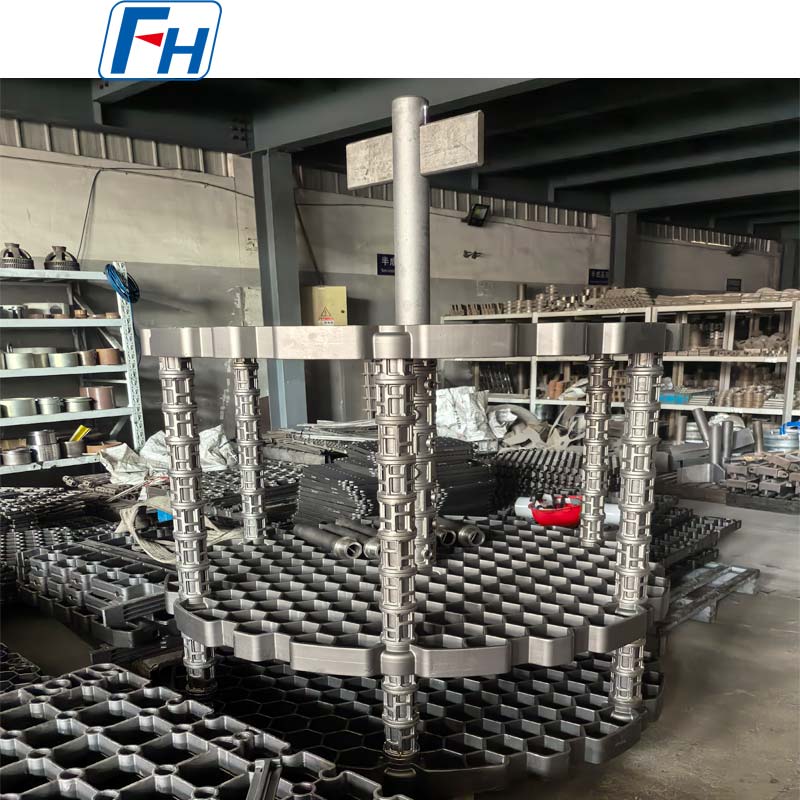
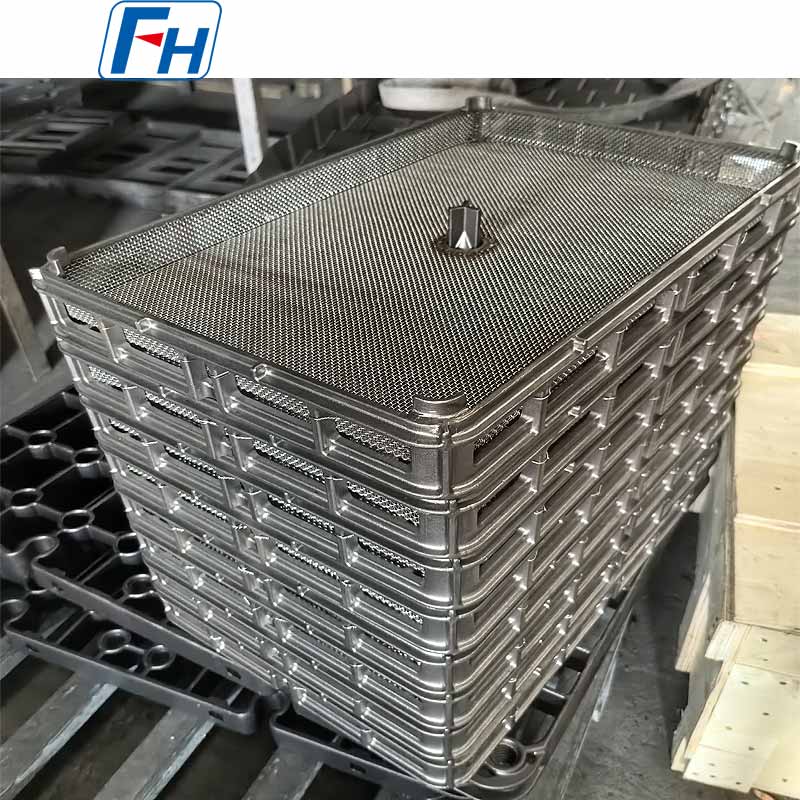
すべての器具に入手可能な最も高価な合金が必要なわけではありません。グレードを実際の雰囲気や温度に一致させると、決して使用されない性能にお金を払う必要がなくなりますが、過小な仕様は早期の故障や隠れたスクラップコストにつながります。
| 合金グレード | ピーク使用温度 | 最適なアプリケーション |
| 1.4848 / 1.4849 | 1100℃まで | 一般浸炭、焼き戻し、焼鈍用バスケットおよびベーストレイ |
| 1.4852 | 1180℃まで | より重い負荷を備えたウェルタイプおよび IPSEN スタイルの炉 |
| 2.4879 / ニッケルベース | 1250℃まで | ガス冷却サイクル、航空宇宙部品、高熱衝撃サービス |
| Cr25Ni20 / HK-HPシリーズ | 1150℃まで | ラジアントチューブ、炉ローラー、炉内部構造物 |
設備が単独で動作することはほとんどないため、現実的なライフサイクル コスト モデルでは、同じ炉環境を共有するコンポーネントも考慮する必要があります。キャストリンクベルト炉のファーネスローラーとハースロールアセンブリには、同様のクリープと酸化メカニズムが発生し、その交換スケジュールは治具の交換と重なることがよくあります。遠心鋳造によって製造された輻射ヒート チューブは、両方の部品が耐クリープ性の耐熱鋼鋳物に依存しているため、通常は同じ合金性能曲線で評価されます。精密鋳造バスケット、熱処理ベース トレイ、溶接熱処理治具は、ロストワックスまたはインベストメント鋳造ルートを共有し、滑らかな表面と応力上昇の軽減を実現します。
連続およびチェーン駆動のラインの場合、炉の橋脚、AFC 炉のローラー レールとローラー、AFC プッシャー ヘッド、およびチェーン鋳造炉のチェーン プレートを治具の寿命と併せて検討する必要があります。これは、レールやプッシャーのコンポーネントが磨耗すると、不均一な負荷が生じて治具の疲労が促進される可能性があるためです。イプセンのファンブレードやホットゾーン周囲の耐摩耗性ライナーなどの回転機器も雰囲気の均一性に影響を与え、それによりバッチ全体で器具がどのように均等に加熱および冷却されるかが変化します。
初期段階の表面酸化または元の寸法の 2% 未満の軽微な歪みを示す治具は、通常、コーティングまたはスポット修復の適切な候補です。亀裂が主耐荷重部材に到達するか、変形が均一な部品荷重に必要な許容値を超えた場合は、繰り返しの激しい鋳物に繰り返し溶接修理を行うと新たな応力集中点が生じ、炉内破損のリスクが高まるため、修理を継続するよりも交換の方が経済的です。
鋳造耐熱治具の耐用年数は通常 300 ~ 600 サイクルであり、ライフサイクル コストは購入価格のみではなく、常に完全な公式を使用してモデル化する必要があります。実際の炉の温度と雰囲気に一致する合金グレードを選択し、暦日ではなくサイクルを追跡し、治具、ローラー、レール、関連する炉内部のメンテナンスを調整することで、処理バッチあたりの持続可能なコストを最小限に抑えることができます。
 Recent Post
 Fri 09, 2026
 Thu 09, 2026
 Tue 09, 2026
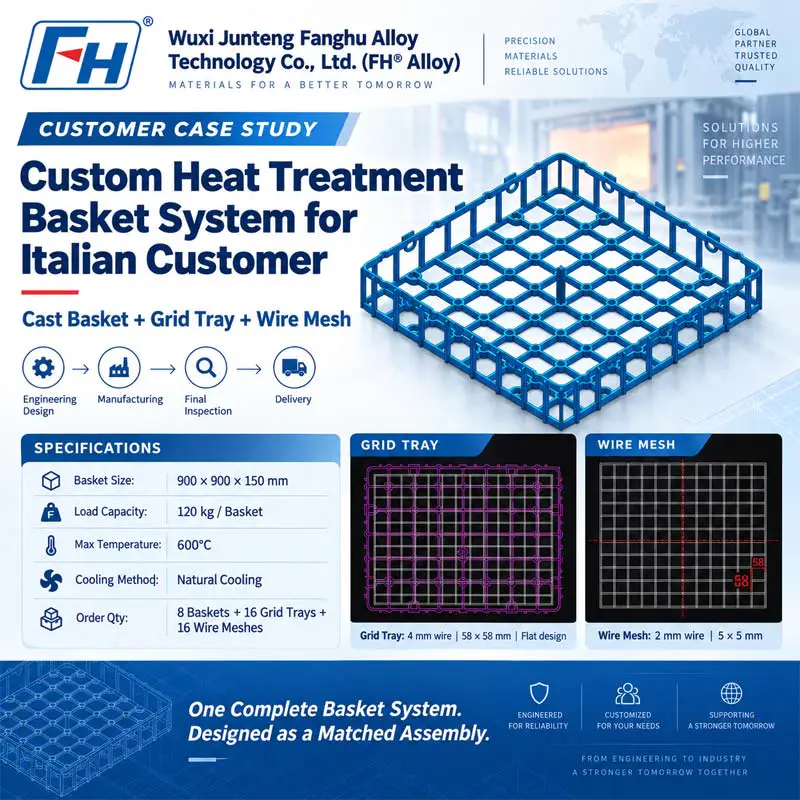
イタリアの顧客向けのグリッド トレイとワイヤー メッシュを備えたカスタム鋳造熱処理バスケット 顧客事例 |無錫順騰方湖合金技術有限公司 (FH® 合金) プロジェクト概要 イタリアの顧客が FH® アロイを 8 個追加注文しました 熱処理バスケット 、熱処理用の 16 個の一致するグリッド トレイと 16 個のワイヤー メッシュ インサートが付属しています。 お客様は、バスケット フレーム、適合する内側グリッド トレイ、ワイヤー メッシュ コンポーネントを含む完全なソリュ...
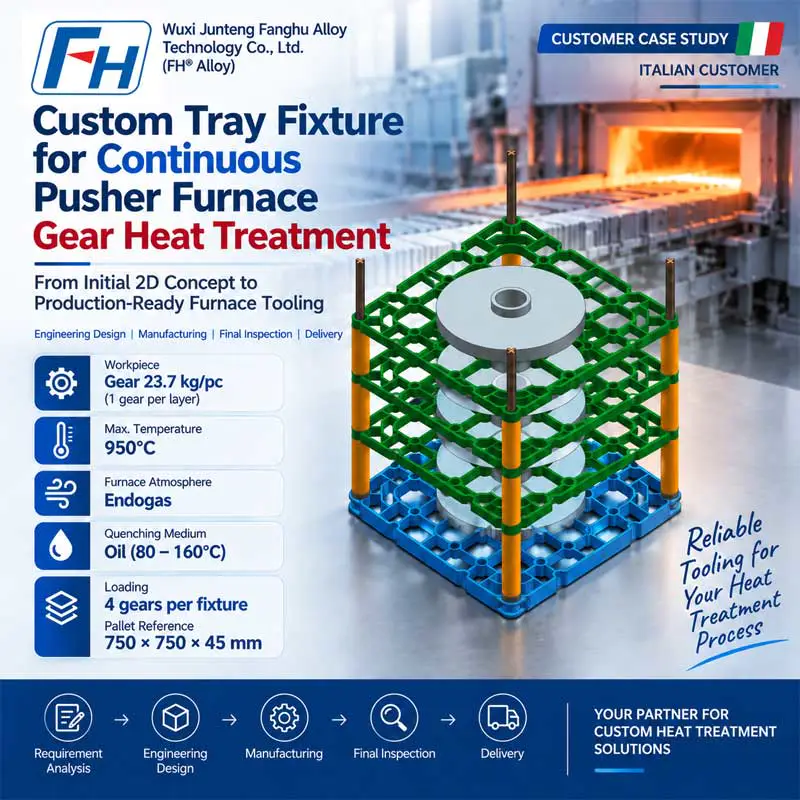
READ MORE連続プッシャー炉ギア熱処理用のカスタム トレイ フィクスチャ システム 顧客事例 |エンジニアリング設計、図面承認、製造および納品 製品: カスタム熱処理トレイ治具システム 炉の種類: 連続プッシャー炉 アプリケーション: 歯車の化学熱処理 炉の雰囲気: エンドガス 最高温度: 950℃ 急冷媒体: 油、80~160℃ ワーク: ギ...
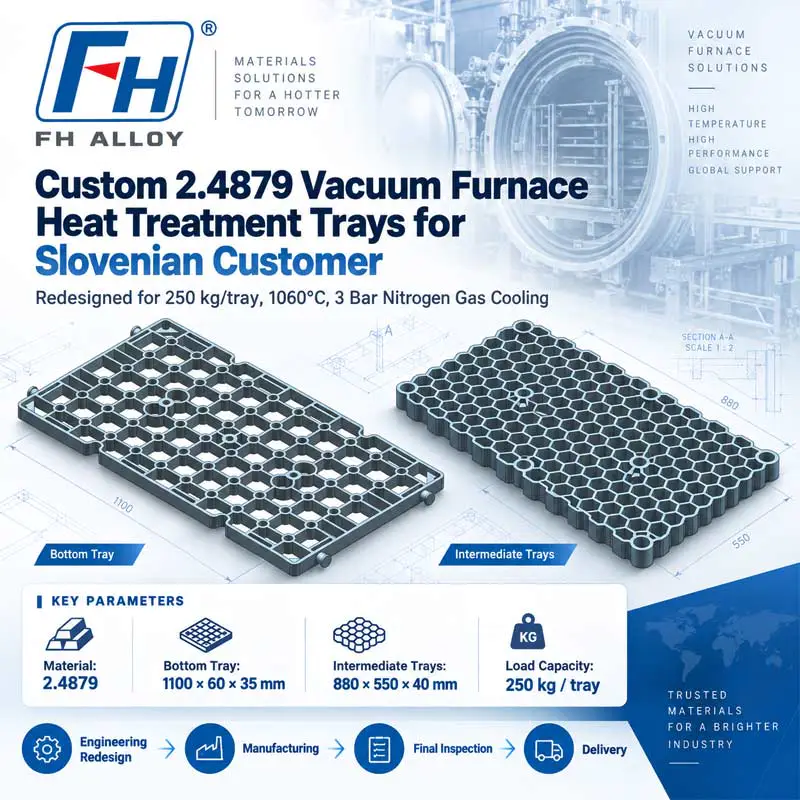
READ MOREスロベニアの顧客向けのカスタム 2.4879 真空炉熱処理トレイ 顧客事例 |構造の再設計、製造、納品 お客様の所在地: スロベニア 製品: カスタム真空炉熱処理トレイ 素材: 2.4879 耐熱合金 最高温度: 1060℃ 冷却方法: 3バール窒素ガス冷却 必要な耐荷重: トレイあたり 250 kg 数量: 最下段トレイ 1 枚 ...
READ MORE
2006 年以来、合金鋼部品の設計と製造に注力
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.

 0086-13338774804