 Dec 05, 2025
1. 溶解温度と組成制御の最適化
炉の温度を正確に調整することにより、合金液体は最適な流動性範囲内に維持されます。これにより、過度の高温による過度のガス溶解や、過度の低温による粘度が回避されます。 耐摩耗性鋳物 したがって、気孔形成の可能性が減少します。実験の結果、温度を1500℃±10℃の範囲内に制御すると、内部気孔率を大幅に低減できることがわかりました。
2. コーティング配合を改良し密着性を向上
ロストフォーム鋳造では、コーティングの付着力がフォームモデルのガス化速度と溶融金属のベント効果に直接影響します。研究によると、HW-1 コーティングに 2% のアタパルジャイトを添加すると、接着力が 81% 増加し、それに応じてアルミニウム部品の気孔率が 0.5% 未満に減少することが示されています。この配合は社内実験室で検証されており、耐摩耗鋳物のモデルのコーティングに直接使用できます。
3. 負圧・真空注型システムの採用
負圧鋳造は、溶融金属が金型に入る前に残留ガスを除去し、ガスのトラップやピンホールの形成を防ぎます。文献によると、真空レベル 0.02 MPa では収縮欠陥が大幅に減少し、内部密度が 5% 増加します。同社は 2024 年に負圧鋳造ライン全体のアップグレードを完了し、鋳造成功率を 98% に高めました。
4. 段付き鋳造システムの設計とライザーの追加
鋳型内に複数のゲート層(段差)を設けることにより、溶湯の凝固前線を遅らせ、十分な供給時間を確保します。実験データは、段階的鋳造により収縮欠陥率を 3.2% から 0.6% に低減できることを示しています。同社はこのソリューションを熱処理炉ドラムやラジアントチューブなどの主要部品の鋳造に採用し、寸法収縮率2.0%±0.2%の範囲内での制御を実現した。
 Recent Post
 Fri 09, 2026
 Thu 09, 2026
 Tue 09, 2026
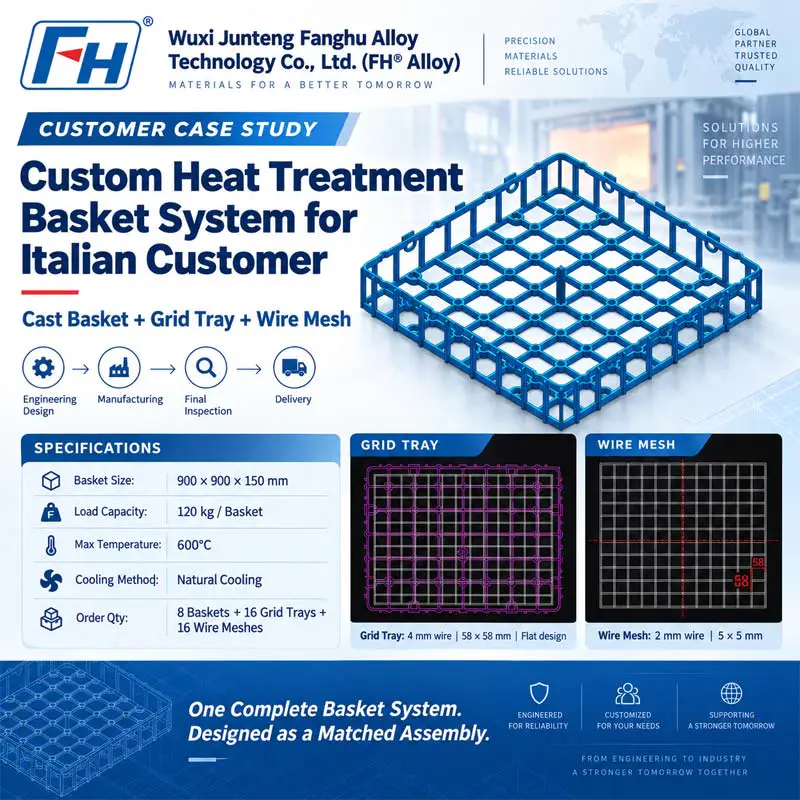
イタリアの顧客向けのグリッド トレイとワイヤー メッシュを備えたカスタム鋳造熱処理バスケット 顧客事例 |無錫順騰方湖合金技術有限公司 (FH® 合金) プロジェクト概要 イタリアの顧客が FH® アロイを 8 個追加注文しました 熱処理バスケット 、熱処理用の 16 個の一致するグリッド トレイと 16 個のワイヤー メッシュ インサートが付属しています。 お客様は、バスケット フレーム、適合する内側グリッド トレイ、ワイヤー メッシュ コンポーネントを含む完全なソリュ...
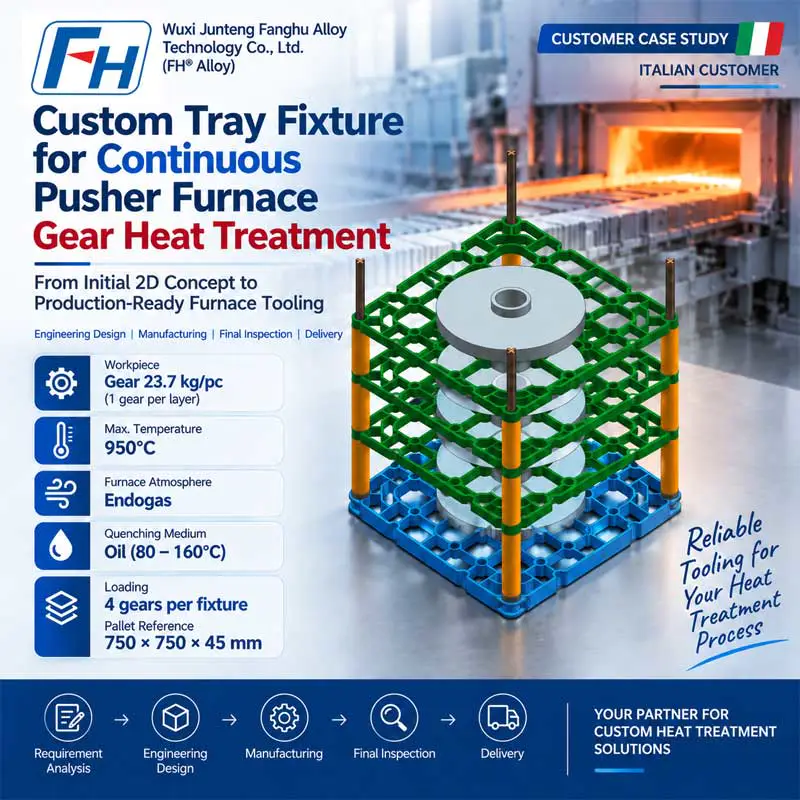
READ MORE連続プッシャー炉ギア熱処理用のカスタム トレイ フィクスチャ システム 顧客事例 |エンジニアリング設計、図面承認、製造および納品 製品: カスタム熱処理トレイ治具システム 炉の種類: 連続プッシャー炉 アプリケーション: 歯車の化学熱処理 炉の雰囲気: エンドガス 最高温度: 950℃ 急冷媒体: 油、80~160℃ ワーク: ギ...
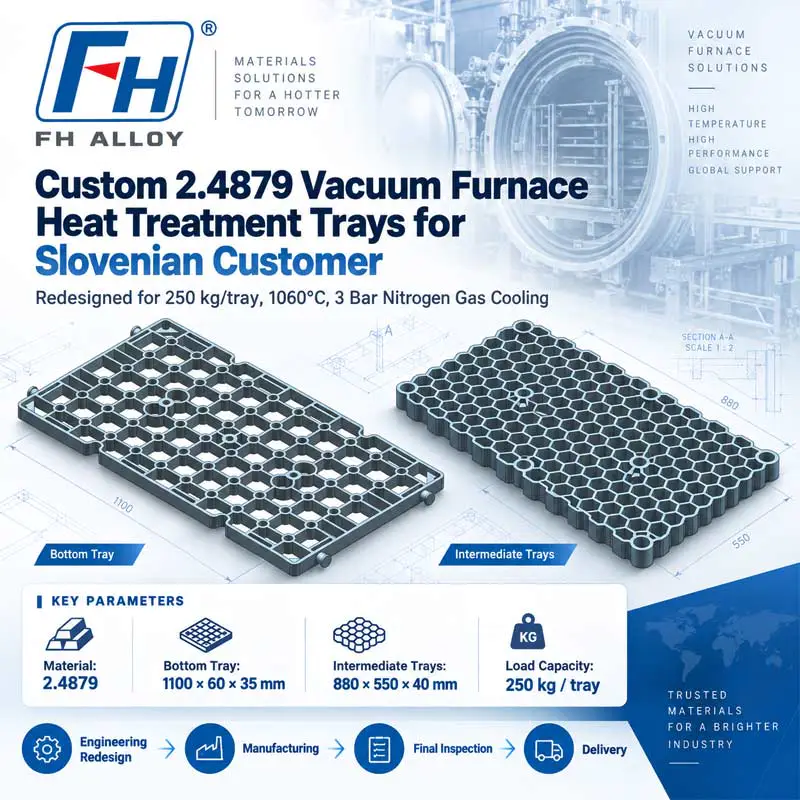
READ MOREスロベニアの顧客向けのカスタム 2.4879 真空炉熱処理トレイ 顧客事例 |構造の再設計、製造、納品 お客様の所在地: スロベニア 製品: カスタム真空炉熱処理トレイ 素材: 2.4879 耐熱合金 最高温度: 1060℃ 冷却方法: 3バール窒素ガス冷却 必要な耐荷重: トレイあたり 250 kg 数量: 最下段トレイ 1 枚 ...
READ MORE
2006 年以来、合金鋼部品の設計と製造に注力
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.

 0086-13338774804