真空炉の選び方 熱処理工具 ?材料とプロセスのマッチングガイド
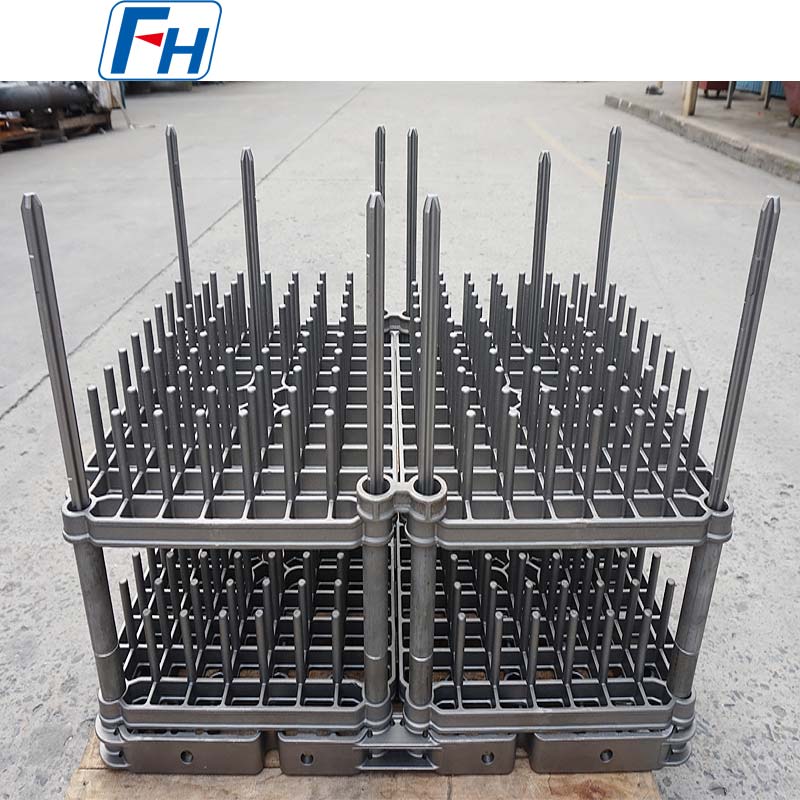
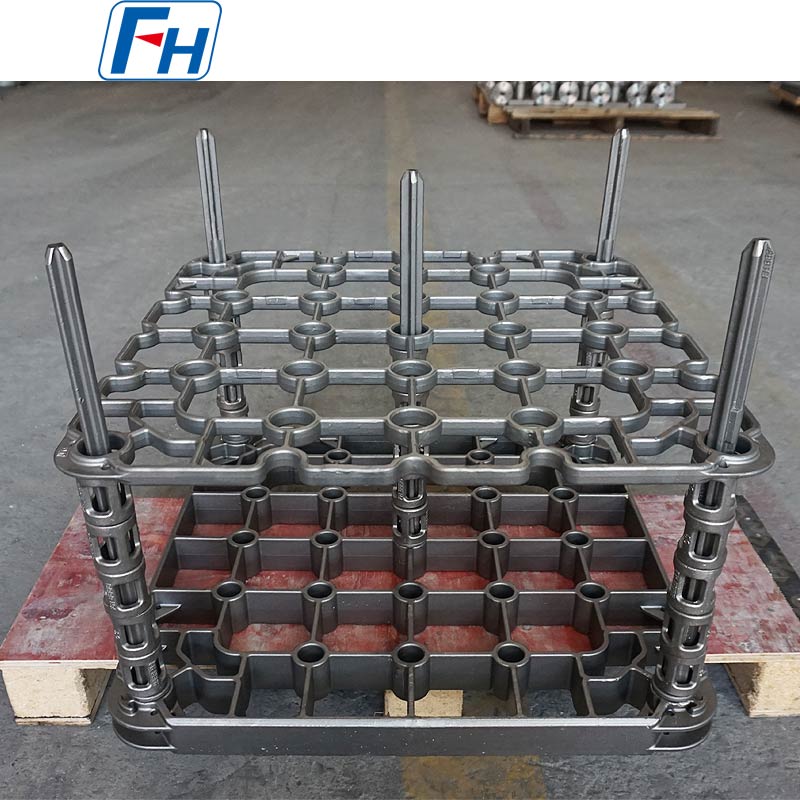
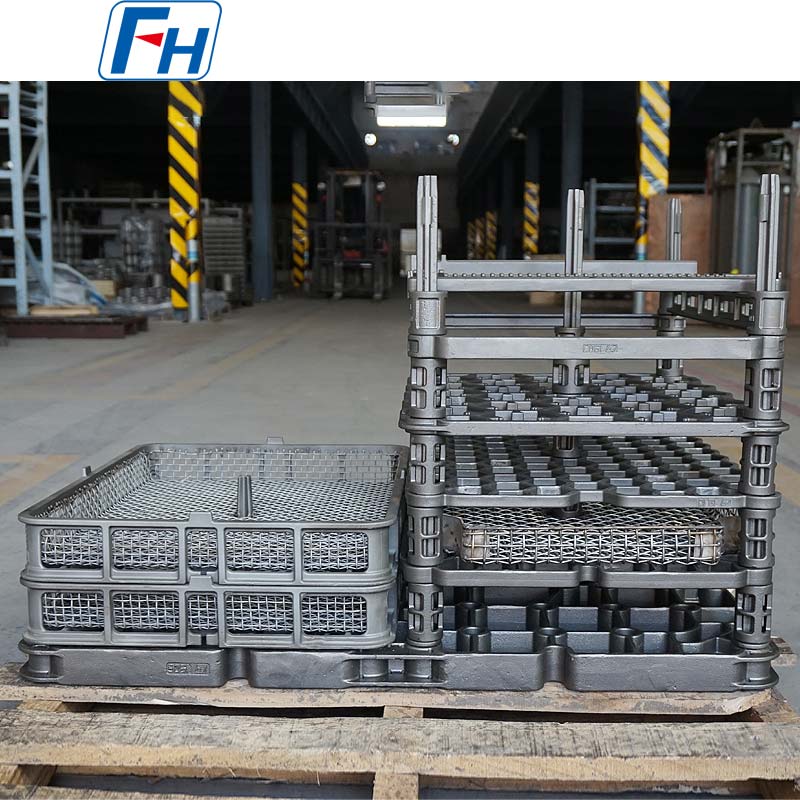
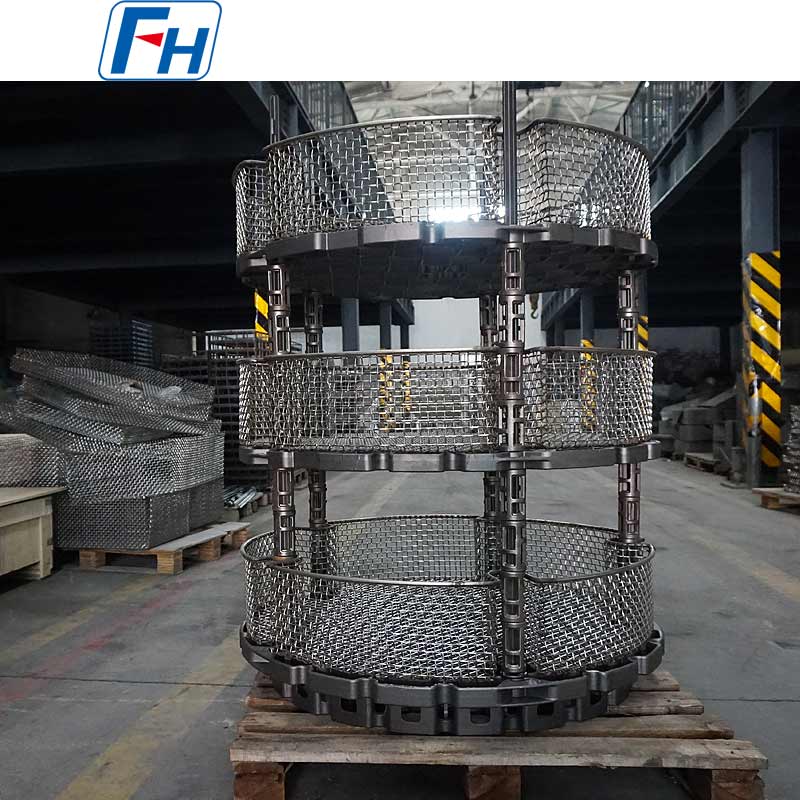
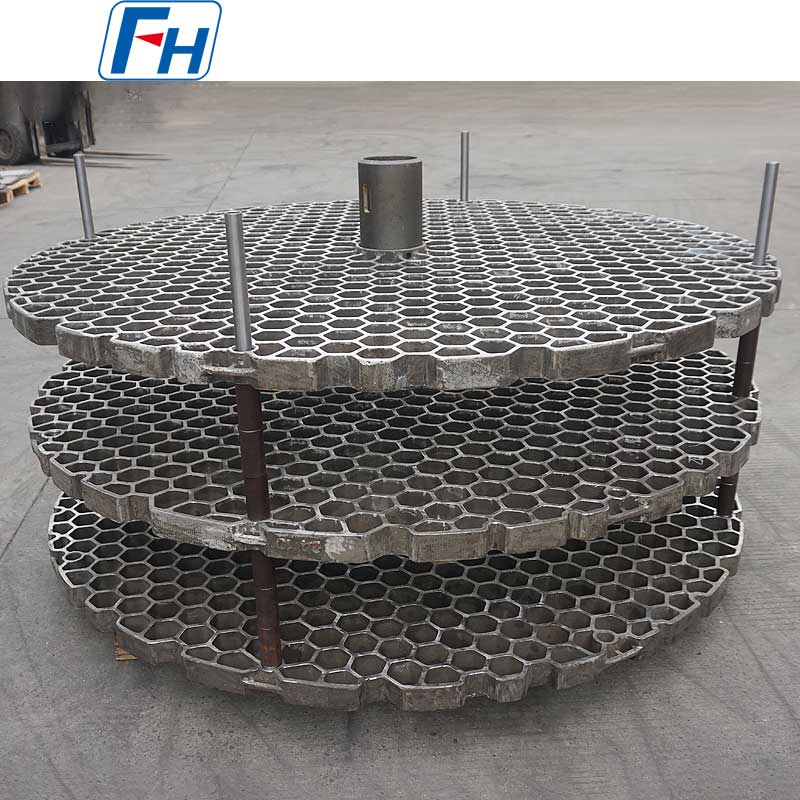
真空炉 熱処理治具/工具 は、真空熱処理、真空ろう付け、真空焼結などのプロセスで使用される特殊なサポート システムです。これらは、極低圧 (超高真空も) および高温という独特の環境で動作し、大気または雰囲気制御の炉設備とは根本的に異なる設計原則を採用しています。
主な要件は、均一な加熱を確保しながら、ワークピースや炉室を揮発させたり汚染したりすることなく、高温真空条件下で安定性を維持することです。
I. 核となる特徴と厳しい課題
1. 極めて低いボラティリティ (主な要件): の 炉固定具 材料は高温および高真空下で非常に低い蒸気圧を持たなければなりません。揮発性物質は、クリーンな炉環境を直接汚染し、冷却壁 (通常は水冷ジャケット) で凝縮し、真空の完全性を損ない、ワークピースの表面に堆積して、製品の不合格を引き起こす可能性があります (ろう付け品質への影響、超合金特性の劣化など)。
2. 優れた高温クリープ強度: 真空炉s are often used for high-value workpieces (e.g., aerospace components, tooling, dies) at very high temperatures (up to 1300°C or even above 2200°C). 備品 これらの温度で長期間、大きな変形なく荷重を支えなければなりません。
3. 優れた化学的安定性と清浄性: の material itself should be highly pure, free of low-melting-point impurities (e.g., zinc, cadmium, lead). Surfaces must be clean, free of oils, moisture, and oxide residues, as these substances can volatilize intensely under vacuum.
4. 高い熱放射特性: 真空環境では、熱伝達はほぼ完全に放射に依存します。したがって、ワークピースの均一な加熱を実現するには、治具材料の表面状態(放射率)とその構造設計が重要です。
5. 一致した熱膨張係数 (CTE): の difference in thermal expansion between the fixture and workpiece during heating and cooling generates stress, which can lead to workpiece distortion or fixture damage.
II.主な材料の選択
の choice of material for vacuum furnace 熱処理治具 は設計の中核であり、プロセスの成功または失敗を決定します。
1.グラファイト:
- 利点:
- 卓越した高温強度: 高温 (>1000°C) では強度が実際に増加します。
- 耐熱衝撃性に優れています。
- 熱膨張係数が低く、寸法安定性が得られます。
- 複雑な形状への加工が容易です。
- 比較的低コスト。
- 短所:
- 酸化性雰囲気または空気中で激しく燃焼するため、使用は真空または純粋な不活性ガス環境に限定されます。
- 多孔質の素材でガスや湿気を吸収する可能性があるため、十分なベーキングが必要です。
- 炭素は特定の加工物(超合金、ステンレス鋼など)に拡散し、「浸炭」を引き起こし、材料特性を変化させます(望ましい場合もあれば、有害な場合もあります)。
- アプリケーション: 真空焼結(超硬合金、セラミックス)、高温真空熱処理(>1100℃)、C/C複合材料加工に広く使用されています。
2.モリブデンとタングステン:
- 利点:
- 融点が非常に高く(Mo:2620℃、W:3420℃)、高温強度に優れています。
- 蒸気圧が非常に低く、非常に純粋です。
- 電気伝導性、熱伝導性に優れています。
- 短所:
- 高価です。
- 高温では非常に酸化しやすく(揮発性酸化物を形成する)、真空または高純度不活性ガス中でのみ使用可能。
- 脆くて機械加工が難しい。
- CTEが比較的低いため、ワークピースとのマッチングに注意が必要です。
- アプリケーション: 最高温度の真空熱処理、単結晶成長、および高温ろう付けのためのコンポーネント、発熱体、熱シールドをサポートします。
3. 高融点金属合金 (例: TZM: チタン-ジルコニウム-モリブデン合金):
- 純モリブデンよりも再結晶温度と高温強度が向上し、優れた性能を備えていますが、コストは高くなります。
4. セラミックス:
- 一般的なタイプ: アルミナ(Al₂O₃)、ジルコニア(ZrO₂)、窒化ホウ素(BN)、炭化ケイ素(SiC)。
- 利点:
- 極めて化学的に不活性で、いかなるワークに対しても実質的に反応しません。
- 揮発せず、汚染もなく、最高のクリーン度を誇ります。
- 高温での形状安定性。
- 短所:
- 脆く、耐熱衝撃性が比較的低い (BN や一部の SiC グレードなどの例外を除く)。
- 加工コストが高く、複雑な構造の作製が難しい。
- アプリケーション: 半導体産業、航空宇宙用チタン合金や超合金の真空熱処理やろう付けなど、最高の清浄度が要求される用途に適しています。
5. 超合金 (例: インコネル 600/601/617、ヘインズ 230):
- 中〜低温の真空範囲(<1150°C)で使用されます。表面に形成される緻密なクロミアスケールは真空中で比較的安定しており、強度が高いため複雑な構造が可能です。
- モリブデンやタングステンよりも低コスト。
Ⅲ.主な種類と設計のポイント
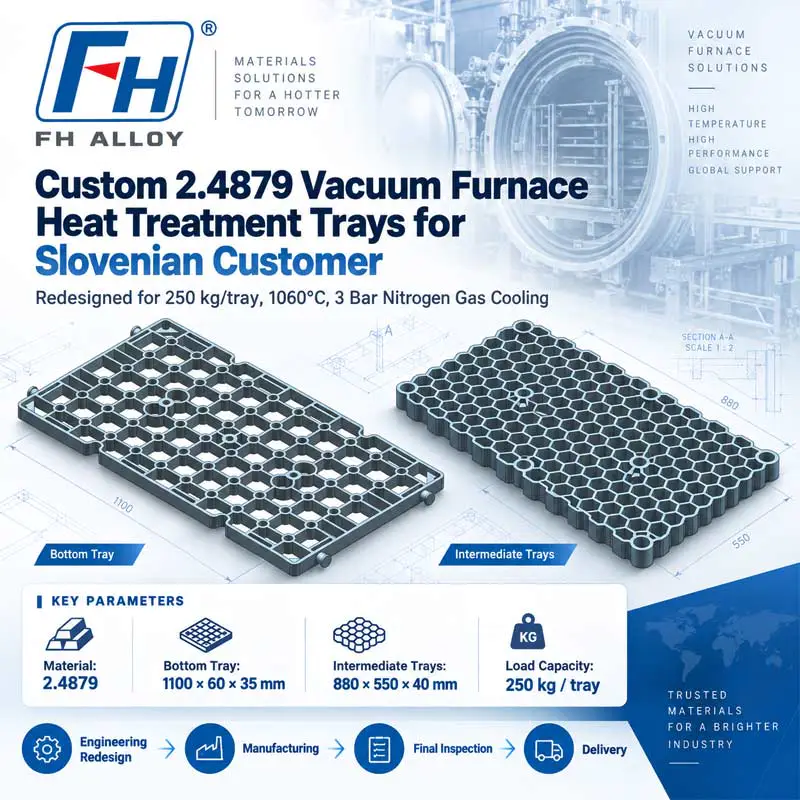
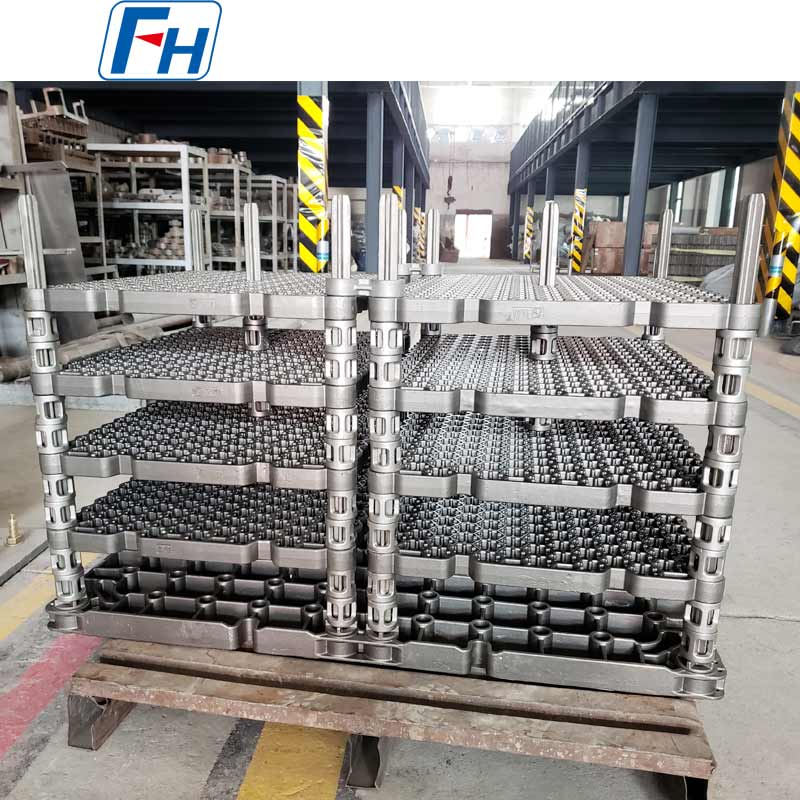
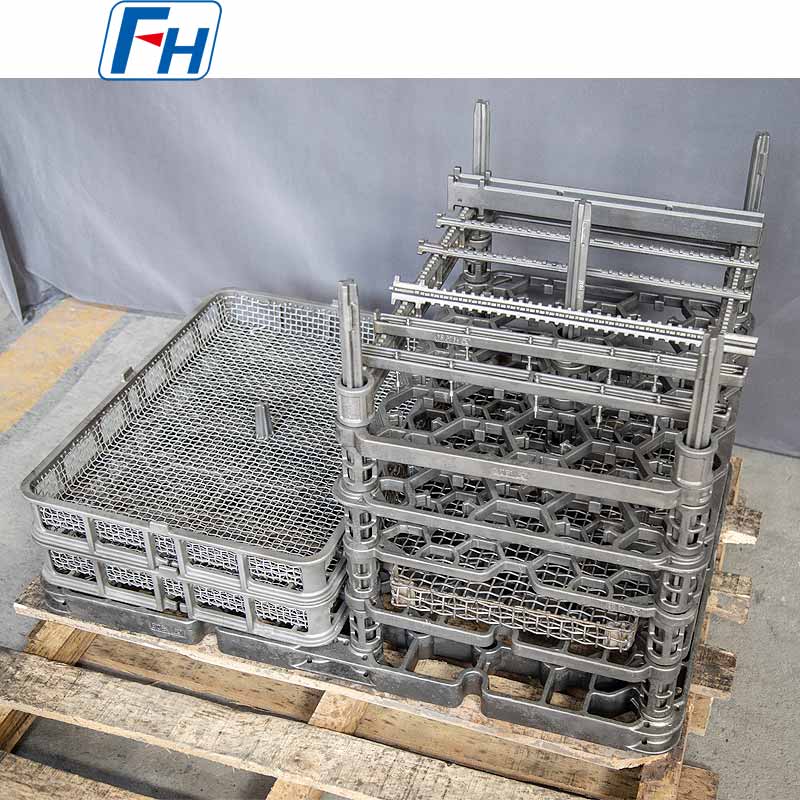
1. 汎用耐荷重タイプ:
- グラファイト/モリブデンプレート、ボート: バルクまたは小さな部品の運搬に。
- 設計のキーポイント: 熱質量を削減する軽量設計。底部にスロットまたはライザーを追加して、放射表面積を増やします。
2. 専用治具と金型:
- 真空ろう付け治具・治具 :グラファイトまたはセラミックから精密機械加工されており、正確な部品の組み立てが可能です。設計では、ろう付けフィラーの流路、毛細管ギャップの維持を考慮し、CTE の不一致による詰まりを回避する必要があります。
- 歪み防止治具 / 工具 : 大型の薄壁コンポーネント (例: ケーシング) 用。グラファイトまたは超合金で作られ、主要な位置でサポートまたは拘束を提供します。
3. 発熱体と熱シールド (直接の器具ではありませんが、重要なシステムコンポーネントです):
- 材質:グラファイト、モリブデン、タングステン。
- 役割: 炉の温度均一性を決定します。それらの設計とレイアウトは、ワークピースの加熱に直接影響します。
IV.設計のベストプラクティス
1. 「黒体」放射線設計: 器具の形状を最適化して、均一な放射につながるキャビティを形成します。例としては、穴あき熱シールドの使用や多層反射構造の設計などが挙げられます。
2. 接触面積を最小限に抑える: 点、線、または小面積の接触を使用して、熱伝導によって引き起こされる局所的な温度勾配を軽減し、ワークピースと治具間の接着/溶接を防ぎます。
3. 「サーマルマッチ」デザイン: 多層アセンブリ (ろう付けされたコンポーネントなど) の場合は、各材料層の熱膨張シーケンスを慎重に計算し、自由な膨張を可能にする、または補償機能を備えた構造を設計します。
4. 徹底したプレコンディショニング: すべての治具 (特にグラファイトとモリブデン) は、初めて使用する前に、吸着したガスや不純物を除去するために長時間の高温真空ベーキング (プロセス温度以上) を受ける必要があります。
5. 専用用途のための専用治具: 器具を混合しないようにして、相互汚染を避けてください。たとえば、有害な金属間反応(Ti と Al の間など)を防ぐために、チタン合金に使用される治具を超合金には決して使用してはなりません。
V. 使用法、メンテナンス、および安全性
1. 厳密な清掃: 器具は使用の前後に無水エタノールやアセトンなどの溶剤で超音波洗浄し、完全に乾燥させる必要があります。
2. 取り扱いには注意してください: グラファイトおよびセラミック製の治具は非常に脆いため、非常に慎重な取り扱いが必要です。
3. 定期検査: グラファイト部品に亀裂や剥離がないか確認します。金属部品の酸化や変形を検査します。
4. 雰囲気制御: 治具を偶発的な酸化から保護するために、プロセス雰囲気 (高純度アルゴンなど) の純度と乾燥を確保してください。
5. 安全第一: 爆発や火災の危険があるため、グラファイト製器具を高温の空気または酸素の豊富な雰囲気にさらすことは固く禁止されています。
概要
真空炉 fixtures / 工具 超高純度プロセス環境と高性能製品を接続する重要なインターフェースです。これらは単なる物理的なサポートではなく、プロセスの純度の守護者、熱場の形成者、そしてワークピースの精度の保証者でもあります。
の core logic for their selection and design is: To make a trade-off among graphite (economical, high-temperature), refractory metals (very high temperature, high purity), ceramics (ultra-clean, inert), and special alloys (complex structures, medium temperature), based on process temperature, workpiece material (carbon sensitivity), and cleanliness requirements.
正しく設計され、維持されるものへの投資 真空炉用治具 は、航空宇宙、半導体、高級切削工具などの分野で高付加価値の熱処理を成功させるために必要な前提条件です。これは、材料とプロセスの限界についての深い理解と習得を表します。
技術部
ハーパー
電子メール: harper@alloy-casting.com
WhatsApp/WeChat: 0086 17715681774
無錫順騰方湖合金技術有限公司
オフィスの追加: 中国江蘇省無錫、嘉業ウェルスセンター、ビル6、1105号室 P.C.:214000
工場の住所: No.26 Baoyuan road, Section B Yangjian Industrial Park, Wuxi, Jiangsu, P.R. China P.C.:214107

 0086-13338774804

 Dec 23, 2025
 Category
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.