 Jun 29, 2026
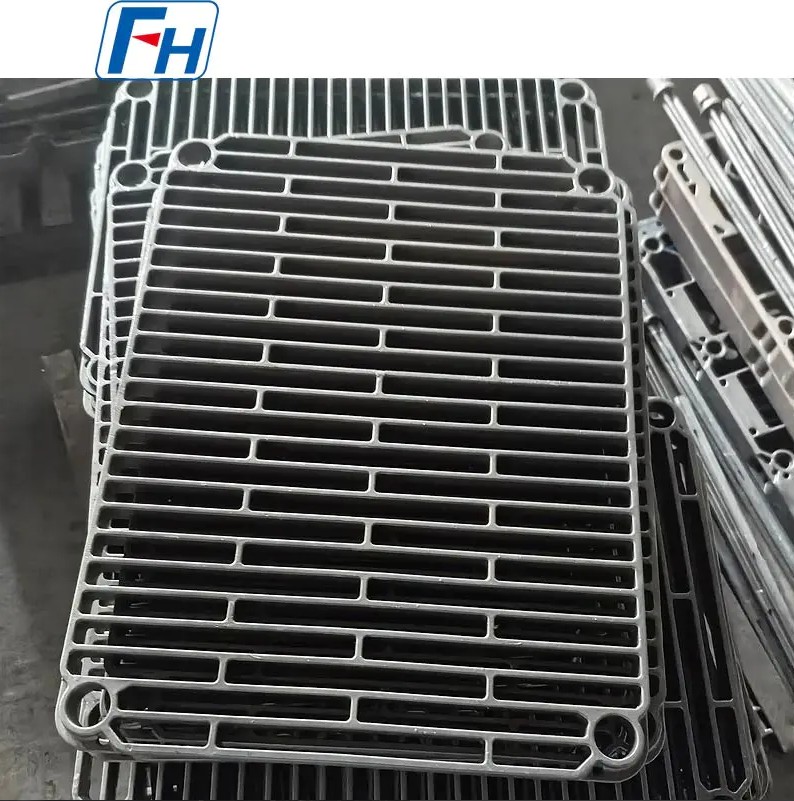
炉制御熱電対は目標平均温度を確認できますが、チャンバー内の左右、上から下、前から後ろに大きな温度勾配が依然として存在する可能性があります。トレイがこれらの勾配によって加熱と冷却を繰り返すと、異なるゾーンが異なる速度で膨張および収縮し、累積的な熱応力が発生します。
連続熱処理炉では、炉ローラーの表面温度がわずか数分以内に約 200°C から 900°C 以上まで変動することがあります。熱処理トレイは、一般的な炉ローラーよりも 1 日にさらに多くのロードとアンロードのサイクルを受けるため、蓄積される熱衝撃はかなり大きくなります。局所的な応力が材料の降伏強度を超えると、トレイがたわんだり、ねじれたり、反ったりし始めます。応力が軽減されずに集中し続けると、破壊が起こります。
| 故障モード | 典型的な原因 | 運用への影響 |
|---|---|---|
| 反り・反り | 炉内温度分布が不均一。不均一な冷却速度 | 搬送が不安定。ワークの変位 |
| ツイスト | プッシャーロッドまたはトランスファー機構の位置がずれている | レールの摩耗が加速します。機器のダウンタイム |
| 溶接割れ | 拡張ギャップは確保されていません。溶接部に応力が集中する | 構造上の欠陥。時期尚早の廃棄 |
| クリープコラプス | 長時間の過負荷または定格温度を超えた動作 | 耐荷重能力の損失。損傷したワークピース |
トレイが室温から 1,000°C まで加熱されると、線膨張は長さ 1 メートルあたり 10 mm ~ 15 mm に達することがあります。設計に膨張ギャップや柔軟な接続構造が組み込まれていない場合、熱膨張は逃がす経路がなく、応力が溶接接合部に直接蓄積され、最終的には亀裂が発生します。
壁の厚さも同様に重要です。メイントレイの壁は通常 8 mm ~ 20 mm の範囲です。薄すぎる壁は強度が不足し、急速に酸化します。壁が厚すぎると、熱質量が増加し、加熱サイクルが長くなり、熱応力が強化されます。経験的データによると、壁厚が 2 mm 増加するごとに、トレイの重量は約 15% 増加しますが、高温クリープ寿命はわずか約 5% しか改善されません。したがって、構造強度と熱効率のバランスを最適化することが不可欠です。
リブのレイアウトでは、ハニカム構造により、従来の放射状リブと比較してトレイの剛性が 40% 以上向上し、同時に重量が軽減され、炉のガス循環が改善され、ワークピースの温度均一性が ±5°C 以内に維持されます。高価なローラー表面への損傷を防ぐために、ボトムトラックの硬度はファーネスローラーの硬度よりも 30 ~ 50 HBW 低くする必要があります。
通常の炭素鋼トレイは、900°C を超えると強度と耐酸化性が急速に低下します。グレード 1.4848、1.4849、2.4879、SCH13 などの耐熱合金鋼鋳物には、通常 10% ~ 30% のクロムとニッケルとモリブデンが添加されており、安定したオーステナイトまたはオーステナイト - フェライトの微細構造を形成します。これにより、トレイは 900°C ~ 1,150°C の環境でも確実に動作し、通常の炭素鋼トレイよりも 3 ~ 5 倍長い耐用年数を実現します。
クロムは表面に緻密な Cr2O3 酸化膜を形成し、酸素のさらなる拡散を阻止し、高温酸化と熱疲労亀裂の発生を遅らせます。さらに、鋳造プロセスからの残留応力を軽減するための焼きならしや焼き戻しが行われていない鋳物は、既存の残留応力の上に運転時の熱応力が積み重なるため、より早く亀裂が発生し始めます。
材料を正しく選択し、適切な構造設計を行ったとしても、不適切な操作方法を使用すると、トレイの寿命が大幅に短くなる可能性があります。最も一般的な現場レベルの管理ギャップには次のものがあります。
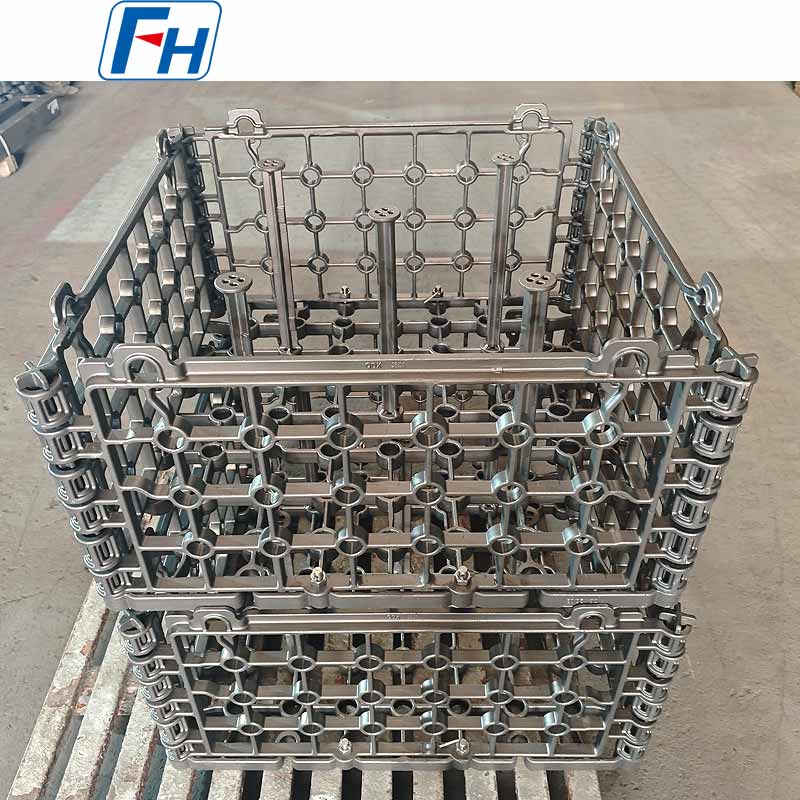
トレイの検査では、平面度、直角度、全体的な比例の完全性の 3 つの次元に焦点を当てる必要があります。トレイは、幅と長さの両方にわたって平らで水平な状態を保つ必要があります。たわみ、曲がり、反り、ねじれはすべて、炉内での材料のスムーズな取り扱いを妨げ、予期しない機器の停止を引き起こす可能性があります。
直角度は、四隅に大工用の四角を当てて確認するのが最も効果的です。直角でない状態が発生すると、炉搬送システムにトラッキングの問題が発生し、二次的な障害が連鎖的に発生する可能性があります。元の寸法公差を逸脱する大きな膨らみや大きな破損が見られるトレイは、修理して再利用するのではなく、直ちに使用を中止する必要があります。
夏または冬に予定されている炉のメンテナンス停止にトレイ検査を組み込むことは、このプロセスを制度化し、コストのかかる生産中断に発展する前に問題を発見する現実的な方法です。
材料レベルでは、焼きならしと焼き戻しをすでに行った耐熱合金鋳物を指定することで、トレイが使用開始される前に残留鋳造応力を除去します。構造レベルでは、ハニカムリブ、フレキシブルジョイント、適切な膨張ギャップを通じて熱膨張補償を設計に確実に組み込むことで、応力を集中させるのではなく分散させます。プロセスレベルでは、段階的な加熱と冷却によって熱衝撃が軽減されます。油焼入れは水焼入れよりも大幅に低い熱応力を生成しますが、空気焼入れは最大硬度よりも歪み制御が重要な用途に適しています。
 Recent Post
 Fri 09, 2026
 Thu 09, 2026
 Tue 09, 2026
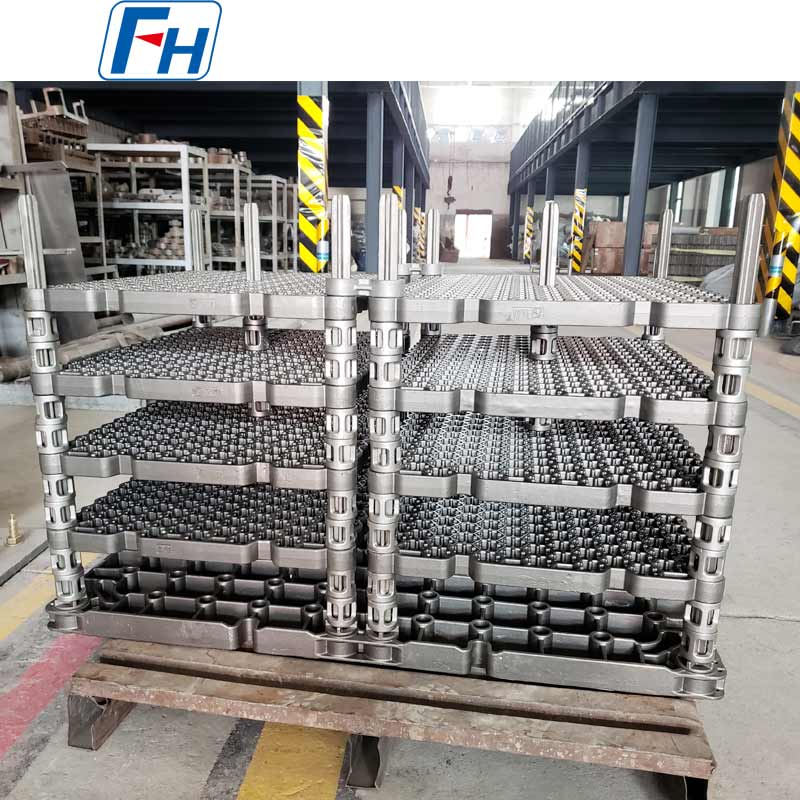
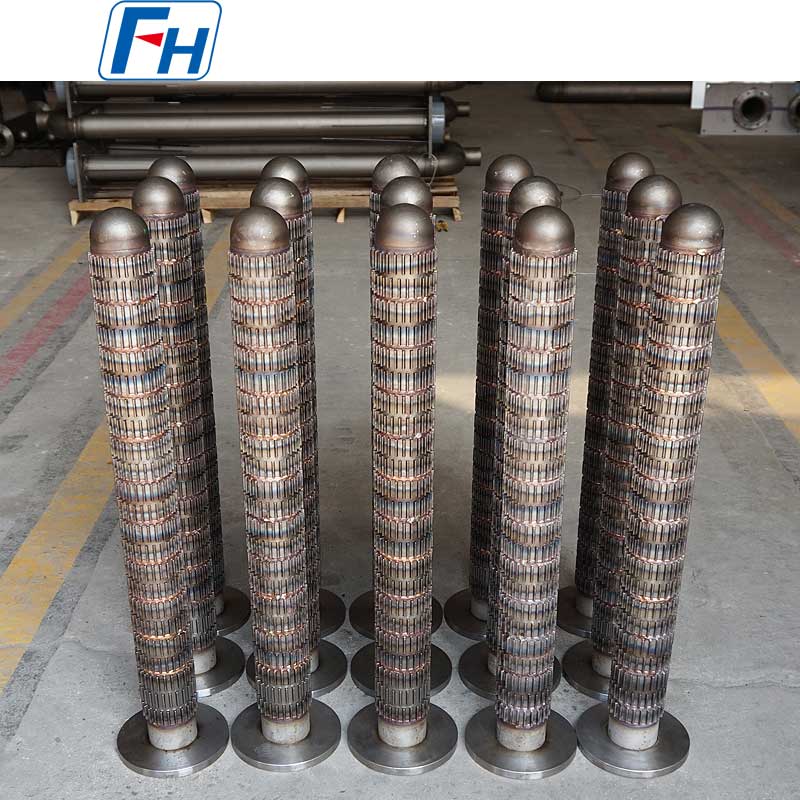
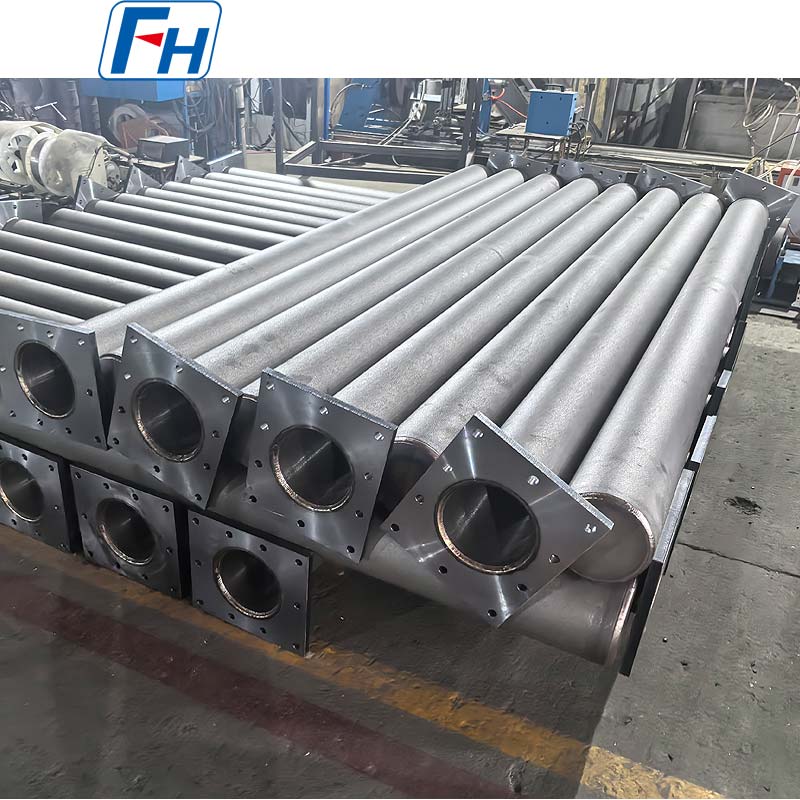
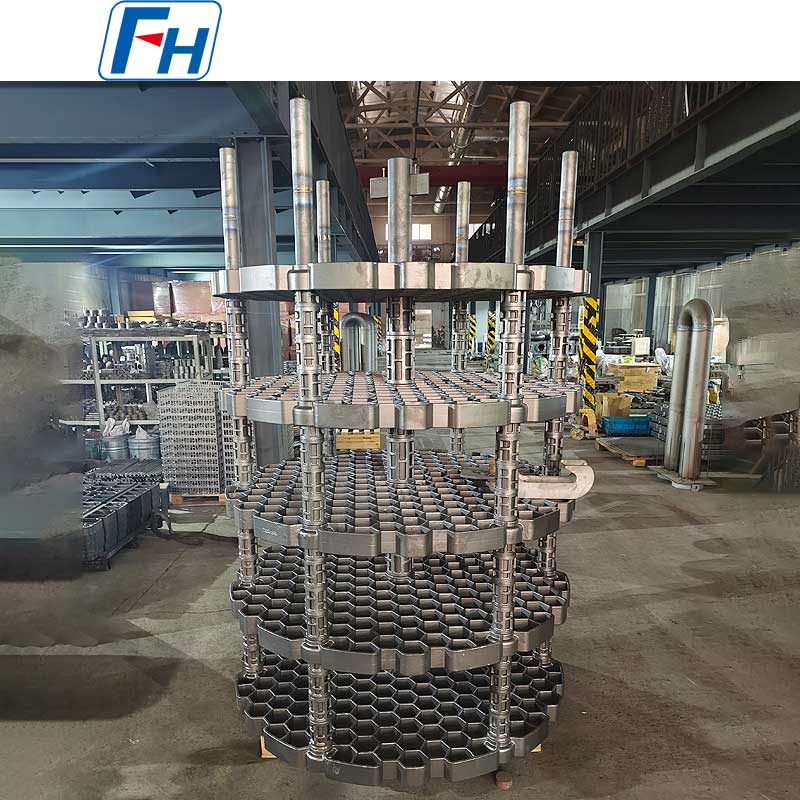
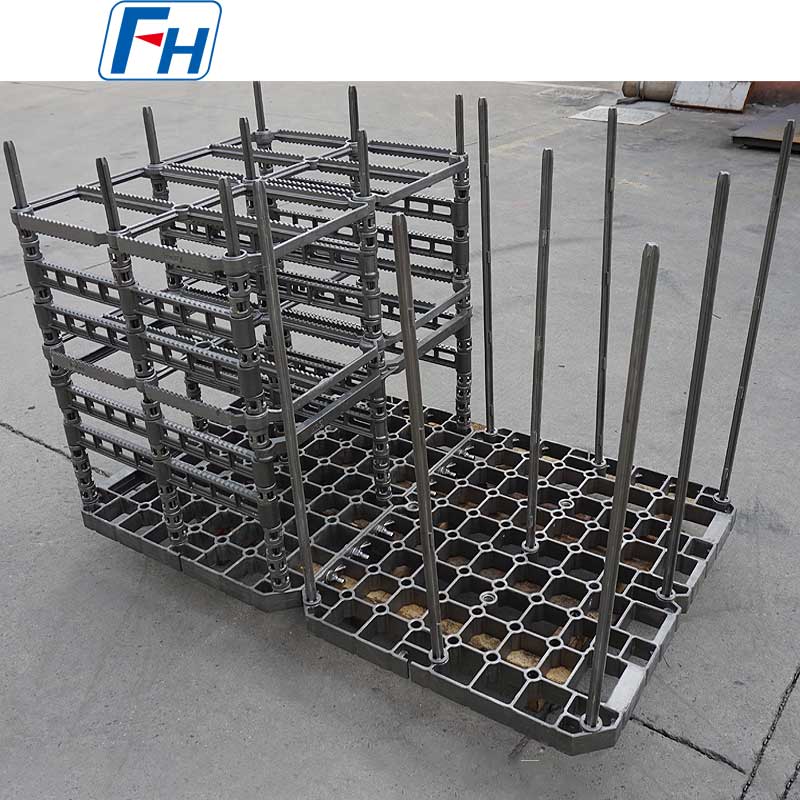
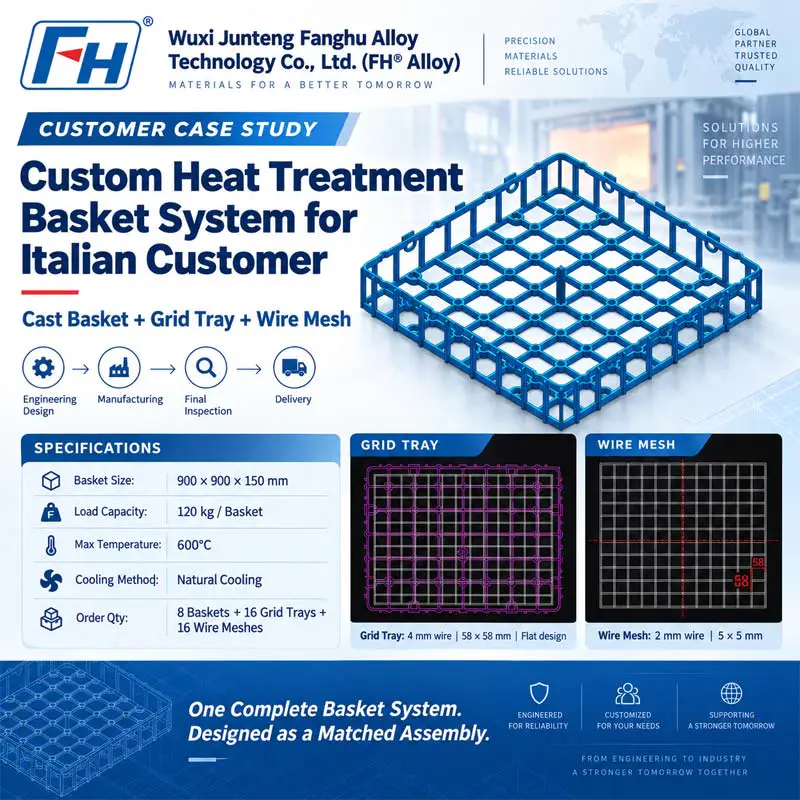
イタリアの顧客向けのグリッド トレイとワイヤー メッシュを備えたカスタム鋳造熱処理バスケット 顧客事例 |無錫順騰方湖合金技術有限公司 (FH® 合金) プロジェクト概要 イタリアの顧客が FH® アロイを 8 個追加注文しました 熱処理バスケット 、熱処理用の 16 個の一致するグリッド トレイと 16 個のワイヤー メッシュ インサートが付属しています。 お客様は、バスケット フレーム、適合する内側グリッド トレイ、ワイヤー メッシュ コンポーネントを含む完全なソリュ...
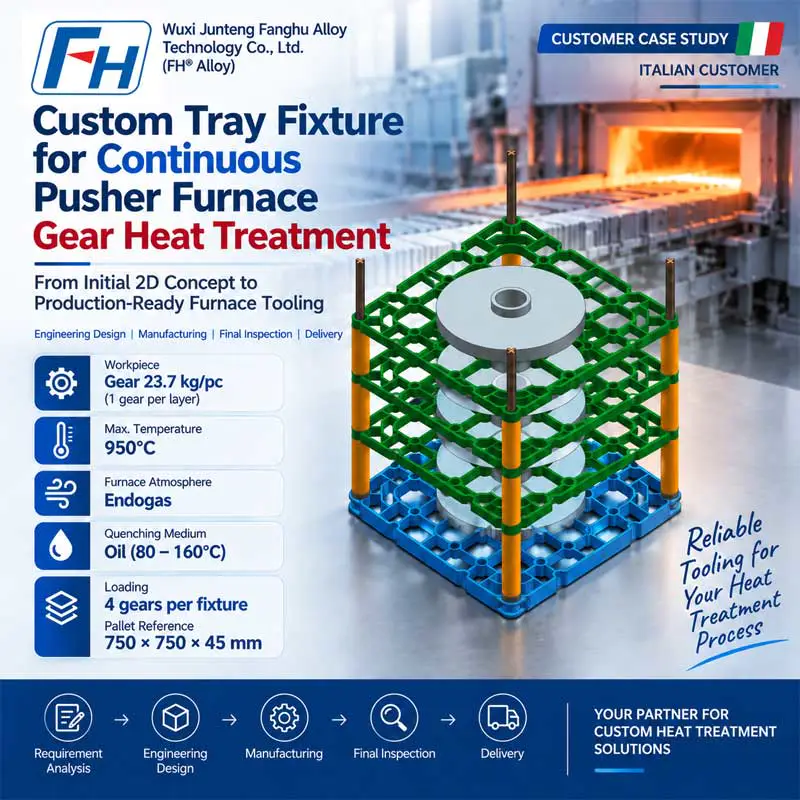
READ MORE連続プッシャー炉ギア熱処理用のカスタム トレイ フィクスチャ システム 顧客事例 |エンジニアリング設計、図面承認、製造および納品 製品: カスタム熱処理トレイ治具システム 炉の種類: 連続プッシャー炉 アプリケーション: 歯車の化学熱処理 炉の雰囲気: エンドガス 最高温度: 950℃ 急冷媒体: 油、80~160℃ ワーク: ギ...
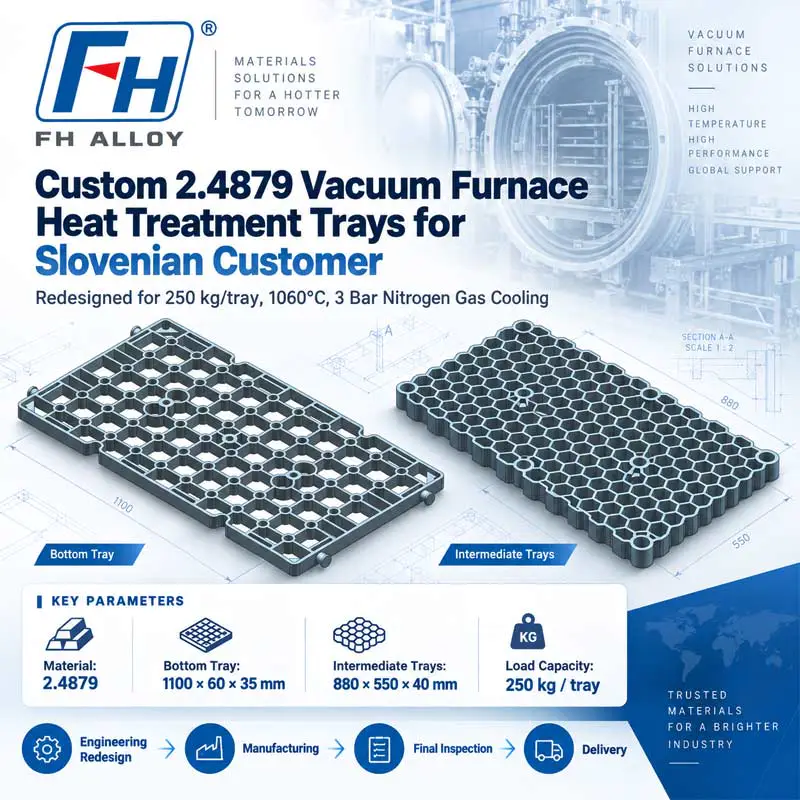
READ MOREスロベニアの顧客向けのカスタム 2.4879 真空炉熱処理トレイ 顧客事例 |構造の再設計、製造、納品 お客様の所在地: スロベニア 製品: カスタム真空炉熱処理トレイ 素材: 2.4879 耐熱合金 最高温度: 1060℃ 冷却方法: 3バール窒素ガス冷却 必要な耐荷重: トレイあたり 250 kg 数量: 最下段トレイ 1 枚 ...
READ MORE
2006 年以来、合金鋼部品の設計と製造に注力
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.

 0086-13338774804