 Aug 03, 2026
熱処理治具の選択と設計は、炉の種類とピーク温度に治具を適合させること、熱サイクルに耐えてクリープや亀裂が発生しない耐熱合金グレードを選択すること、熱膨張を制限することなくワークピースが支持されるように荷重経路を設計すること、治具の形状に適した鋳造方法 (インベストメント鋳造または遠心鋳造) を選択することの 4 つの決定事項に集約されます。これらのステップのいずれかを省略すると、治具が歪んだり、亀裂が入ったり、炉の稼働時間が短くなったりする最も一般的な原因になります。
熱処理治具は、高温炉での作業のために特別に構築された支持、位置決め、固定装置です。サプライヤーまたは図面を比較する前に、まず 4 つの変数をロックダウンする必要があります。
真空炉、ピット型 IPSEN 炉、連鎖鋳造炉、輻射熱管炉には、それぞれ異なる熱経路と雰囲気の化学的性質が影響します。 950°C の浸炭サービスに耐えられる治具は、1180°C の真空ろう付けには耐えられません。
ワークピースの総重量、積み重ねの高さ、部品の形状によって、バスケット、ベース トレイ、溶接ラックのどちらの設計がより効率的であるかが決まります。過負荷は早期たるみの最大の原因です。
Cr-Ni 耐熱鋼鋳物 (Cr25Ni20、1.4848、1.4849、または 1.4852 など) にはそれぞれ、炉のサイクルに適合する必要がある異なる耐クリープ性と酸化限界があります。
インベストメント(ロストワックス)鋳造は、複雑な器具本体に適しています。遠心鋳造は、炉のローラーや輻射熱管などの円形で対称的な部品に適しています。
異なる炉ファミリーには、治具自体に加えて異なる補助コンポーネントが必要です。以下の表は、一般的なマッチングの概要を示しています。
| 炉の種類 | 代表的な治具/コンポーネント | 注意事項 |
| 真空・IPSENピット式炉 | 溶接熱処理治具、精密鋳造バスケット | 厳しい寸法公差と低ガス放出表面が必要 |
| 連続メッシュベルト・プッシャー炉 | 連続炉用ファーネスローラー、AFCプッシャーヘッド | ローラーは数千回のサイクルにわたるレールの摩耗に耐える必要があります |
| チェーン鋳造・リンクベルト炉 | キャストリンクベルト炉用ハースロール、チェーン鋳造炉用チェーンプレート | チェーンプレートの形状はベルトのトラッキング精度に直接影響します |
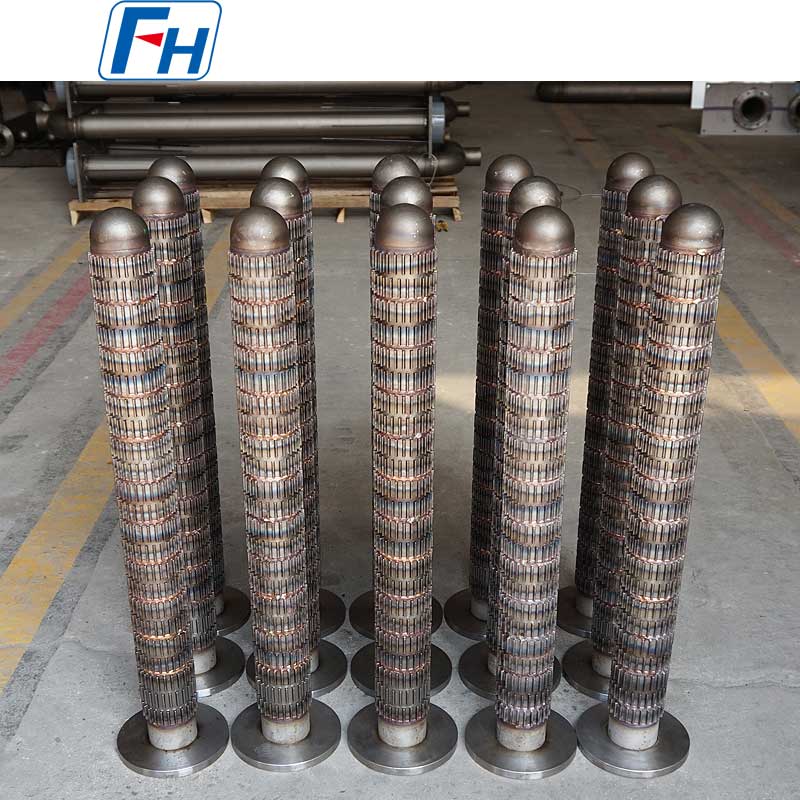
| ラジアントチューブ加熱炉 | 輻射熱管、炉桟 | 橋脚はチューブの重量を支え、持続的な熱によるたるみを防ぎます |
| 雰囲気循環炉 | イプセン ファンブレード | ファンブレードのバランスは負荷全体の温度均一性に影響します |
| ローラーハース・台車炉 | AFC炉のローラーレールとローラー、熱処理ベーストレイ | ベーストレイはローラーベッド全体に点荷重を均等に分散します。 |
炉と負荷プロファイルがわかったら、次の設計ステップはグレードの選択です。以下の 4 つのグレードは、ほとんどの工業用浸炭、窒化、真空サイクルをカバーします。
連続使用可能時間は約2時間です。 1100℃
バランスの取れたクロムとニッケルの含有量により、浸炭雰囲気に対する強い耐性が得られ、汎用のベーストレイやラックによく使用されます。
連続使用可能時間は約2時間です。 1100℃
負荷上昇時のクリープ強度が高く、繰り返しサイクルを行う装入バスケットや台車炉床炉の用途に適しています。
連続使用可能時間は約2時間です。 1150℃
耐酸化性が向上し、炉扉の開閉や熱衝撃が頻繁に起こる装入ラックに適しています。
ピーク温度は約 10℃までです。 1180℃
鋼の耐熱性の上限近くで動作する井戸型 IPSEN 炉および精密鋳造治具用の最上位グレードです。
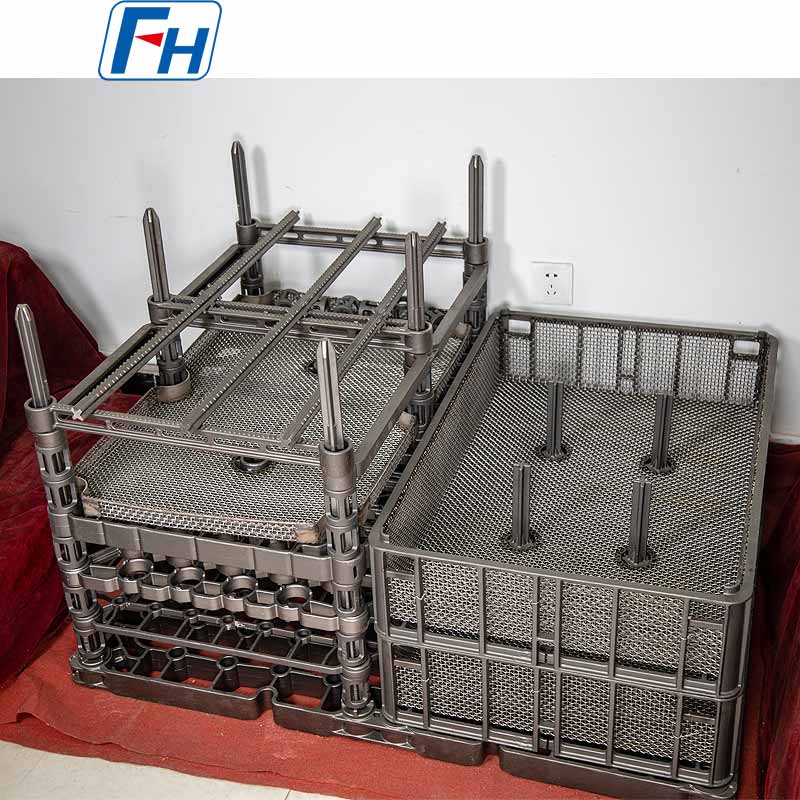
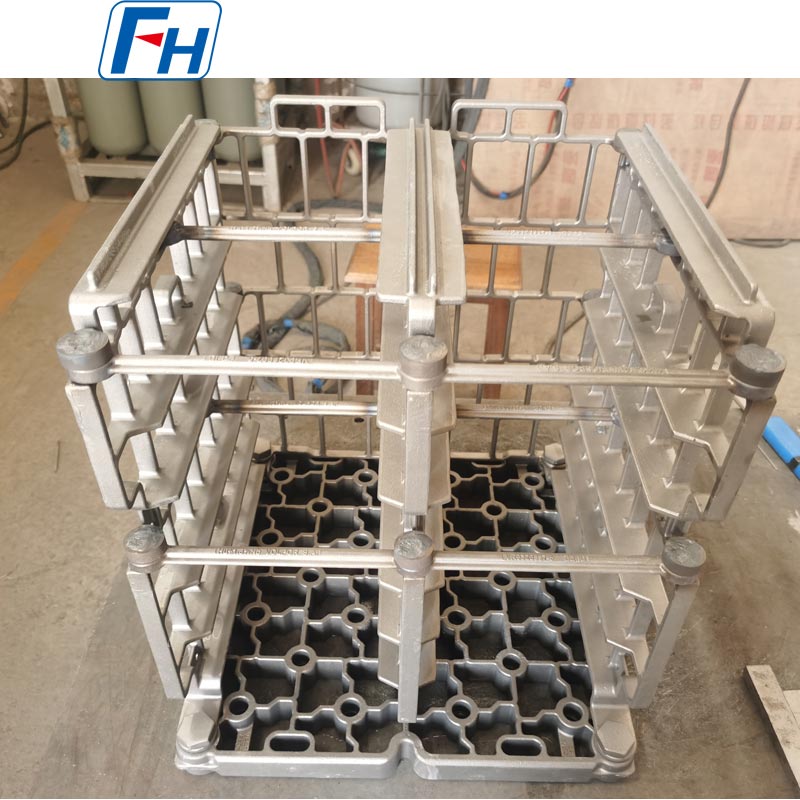
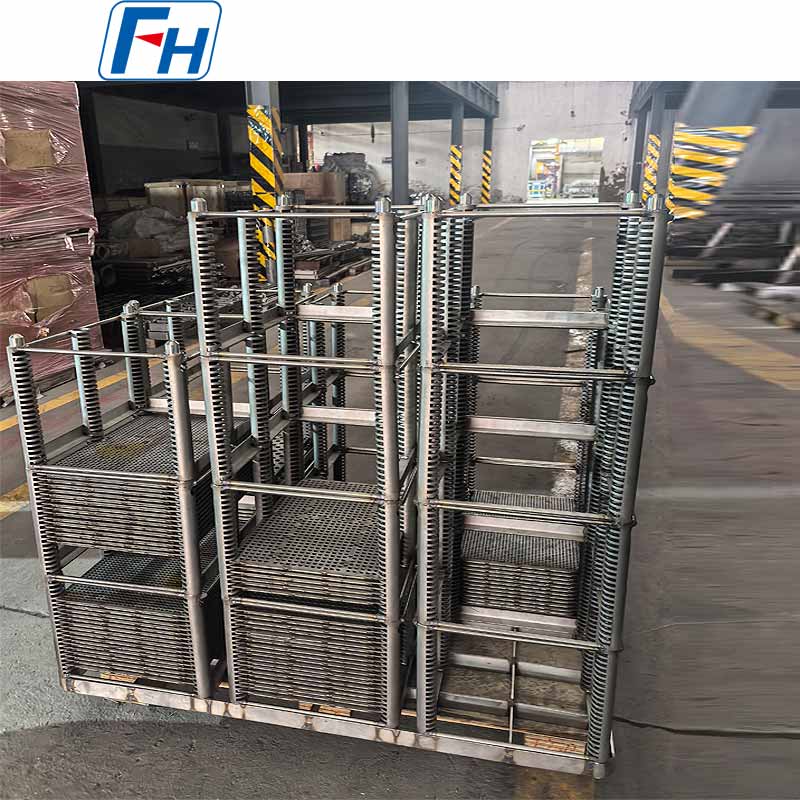
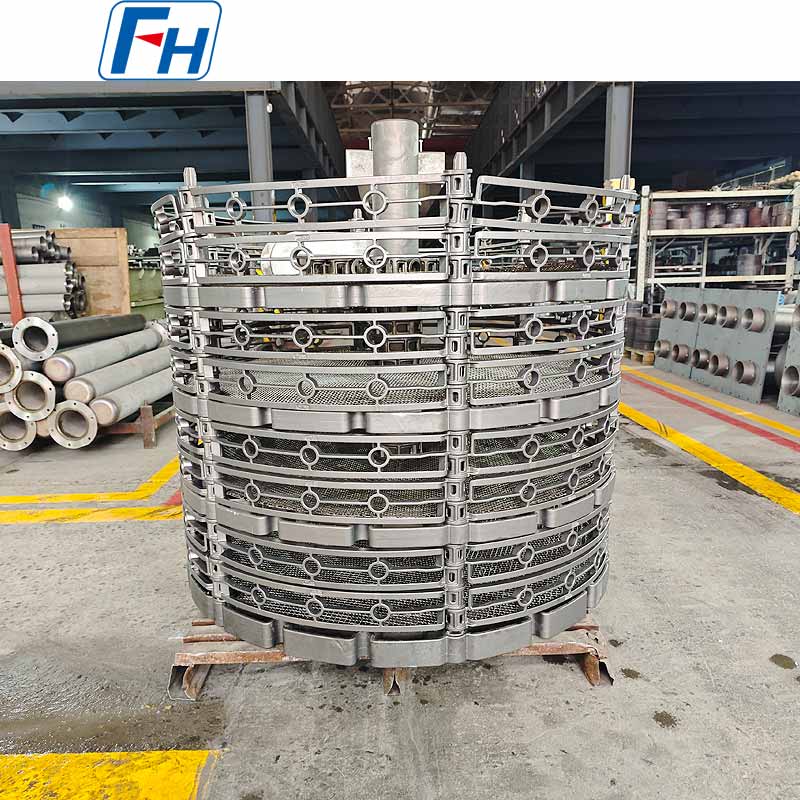
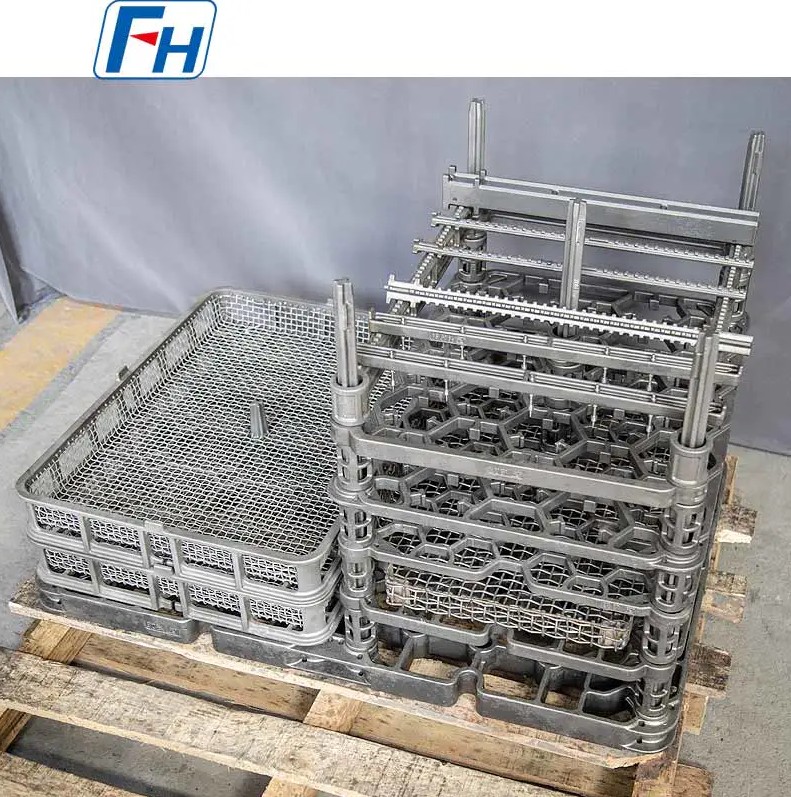
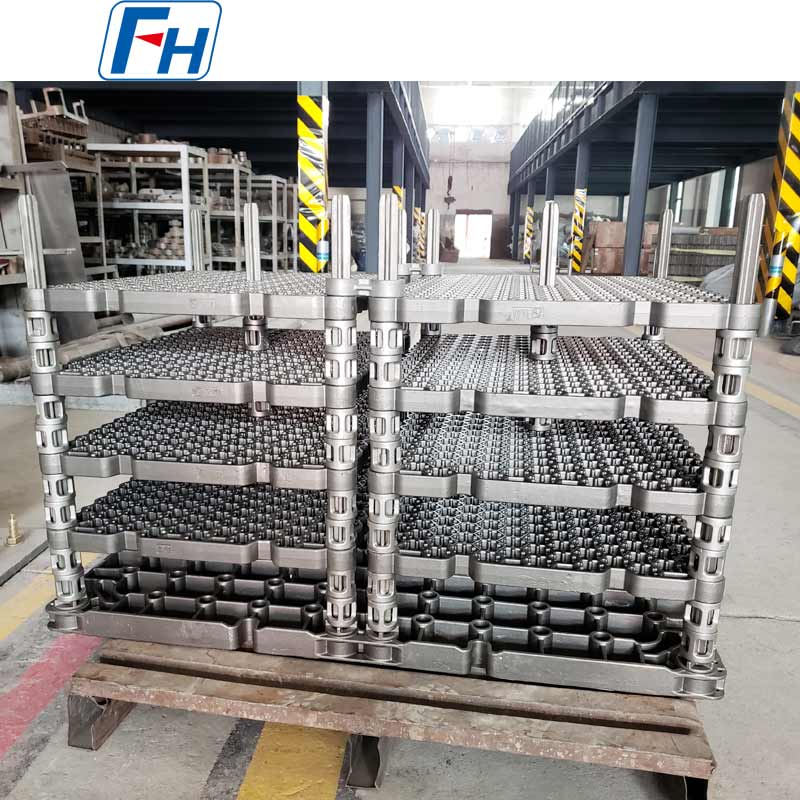
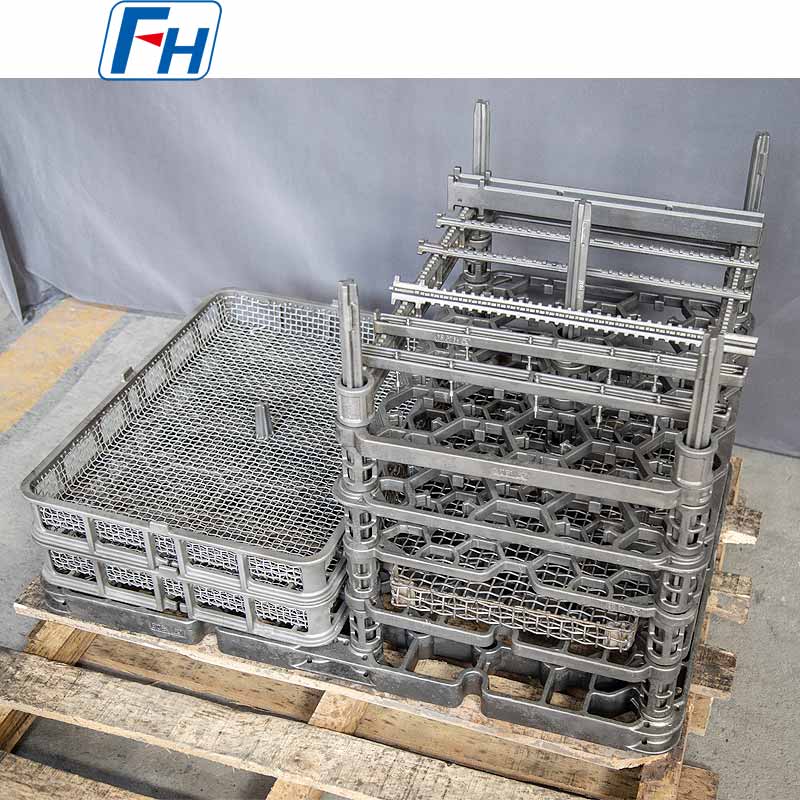
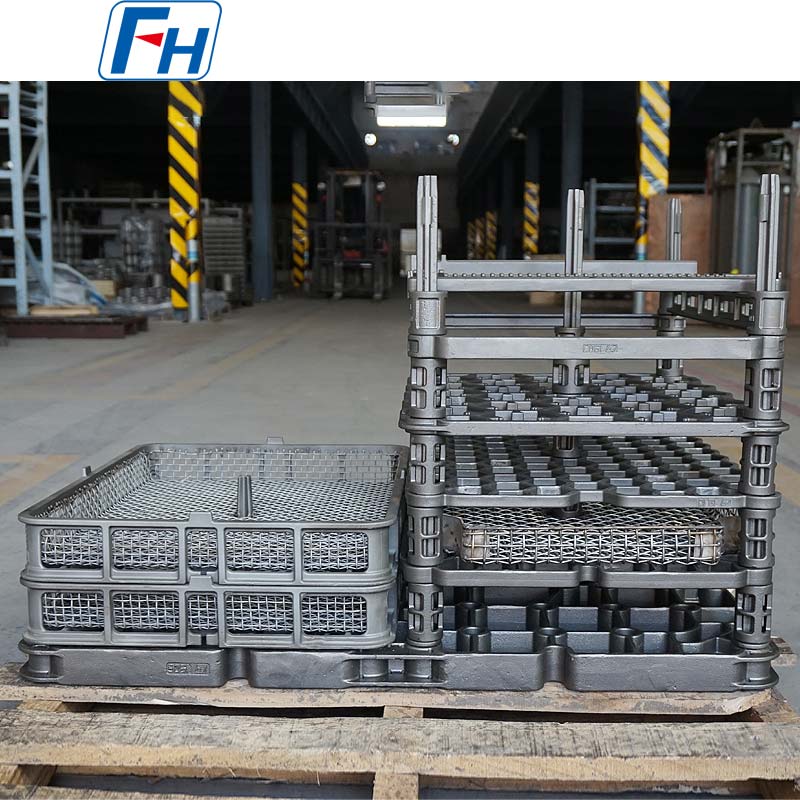
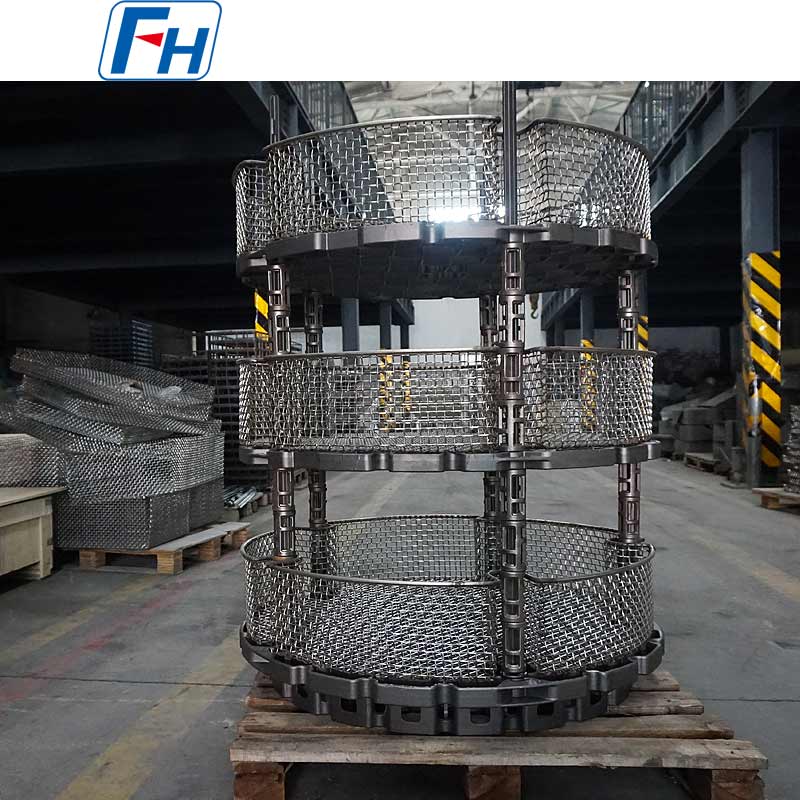
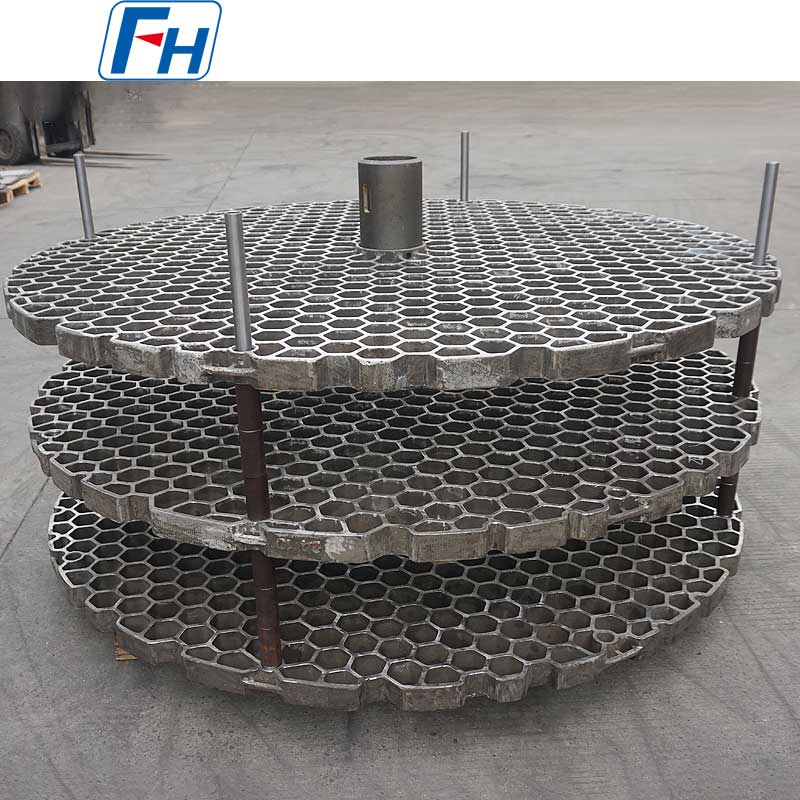
連続使用ラックから真空サービス用の精密バスケットまで、鋳造および溶接された治具設計の代表的なセレクションです。
真空、ピット式、連続炉での使用に合わせて設計された鋳造および溶接構成で、定格 1180°C の耐熱合金グレードで作られています。
繰り返しの加熱と冷却の下で器具が実際にどのように動作するかを構造設計が無視している場合、材料の選択だけでは初期故障を防ぐことはできません。
精密鋳造バスケットまたはベース トレイに集中した点荷重により、局所的なクリープが加速されます。クロスリブと複数のサポートポイントにより、単一のビームではなくセクション全体に荷重が分散されます。
合金鋼は、室温から 1100°C までの間で直線寸法が約 1.5 ~ 2 パーセント膨張します。拡張ギャップのない固定ジョイントは、溶接部での亀裂の一般的な原因です。
軽量の格子スタイルの熱処理ベース トレイは、ソリッド プレートよりも速く加熱および冷却するため、サイクル タイムが短縮され、各サイクルが鋳物にかかる熱応力が低下します。
レール接触エッジ、ローラー溝、およびプッシャー面には耐摩耗性ライナーまたは硬化インサートの利点があり、接触面のみが摩耗した場合でも治具全体を交換する必要性が減ります。
製造ルートは、コストと、設置後の器具の性能の両方に影響します。
| 因子 | インベストメント(ロストワックス)鋳造 | 遠心鋳造 |
| 最適な形状 | 複雑な器具本体、バスケット、リブとカットアウト付きのトレイ | ファーネスローラーや輻射熱管などの円形対称部品 |
| 表面仕上げ | 滑らかなニアネットシェイプ、最小限の機械加工 | スピンキャスト凝固による緻密な外皮 |
| 粒子構造 | 細かく均一な粒子により歪みのリスクが軽減されます。 | 方向性凝固によりラジアル強度が向上 |
| 一般的な治具の使用 | 充電バスケット、ベーストレイ、溶接ラック | ファーネスローラー、ラジアントチューブ、ハースロール |
一般的な故障モードを理解することは、調達時に最も重要な設計上の決定に優先順位を付けるのに役立ちます。
連続浸炭および真空炉操作全体で報告された典型的なフィールドリターンパターンに基づく分布。図は、絶対的な割合ではなく相対的な割合を示しています。
連続炉で使用される治具は通常、200 ~ 500 サイクルごとにたるみ、亀裂、レールの摩耗が検査され、1100°C を超える温度で動作する治具についてはより頻繁に検査されます。
はい、ベースの寸法、定格荷重、合金グレードがグループ内で最も要求の厳しい炉に適合していれば、単一の治具設計で IPSEN、AICHELIN、SECO/WARWICK などのブランドに対応できます。
鋳造は、熱応力を集中させる溶接継ぎ目を避けるため、複雑なハイサイクル治具には一般的に好まれます。溶接治具は、少量またはラピッドプロトタイピングのニーズに引き続き役立ちます。
 Recent Post
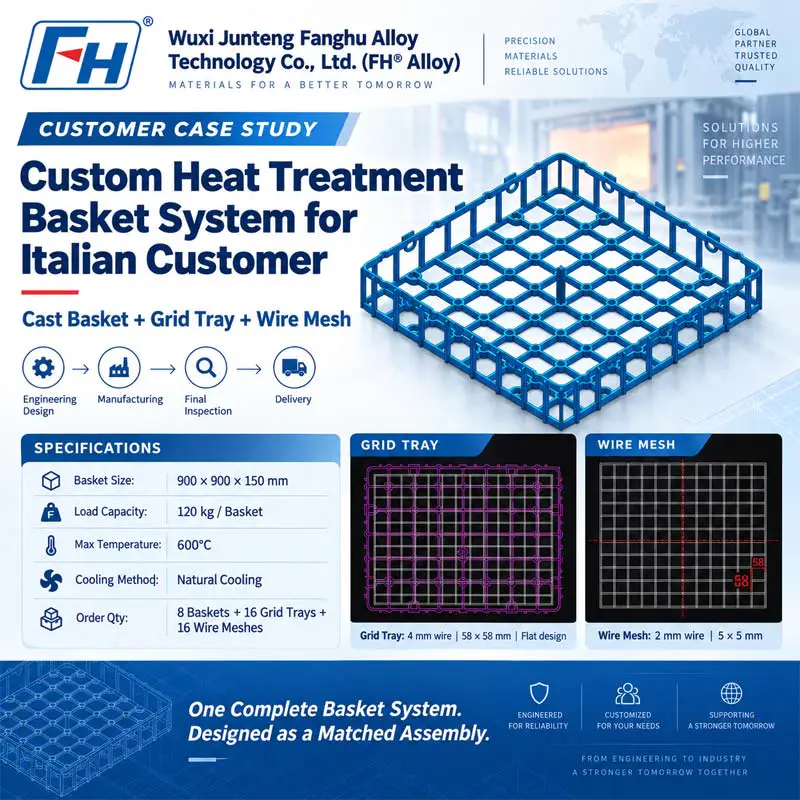 Fri 09, 2026
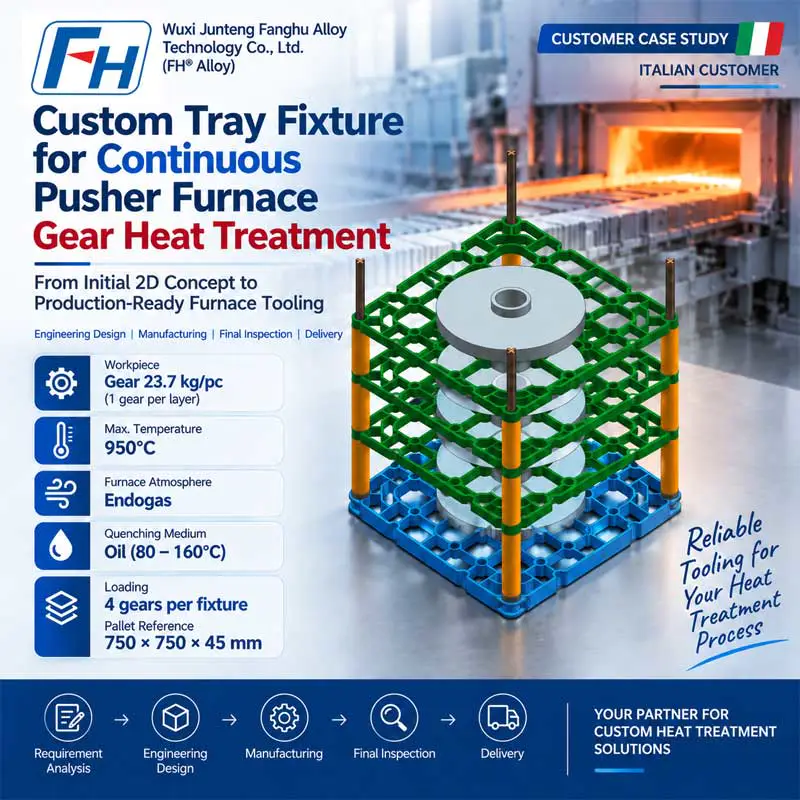 Thu 09, 2026
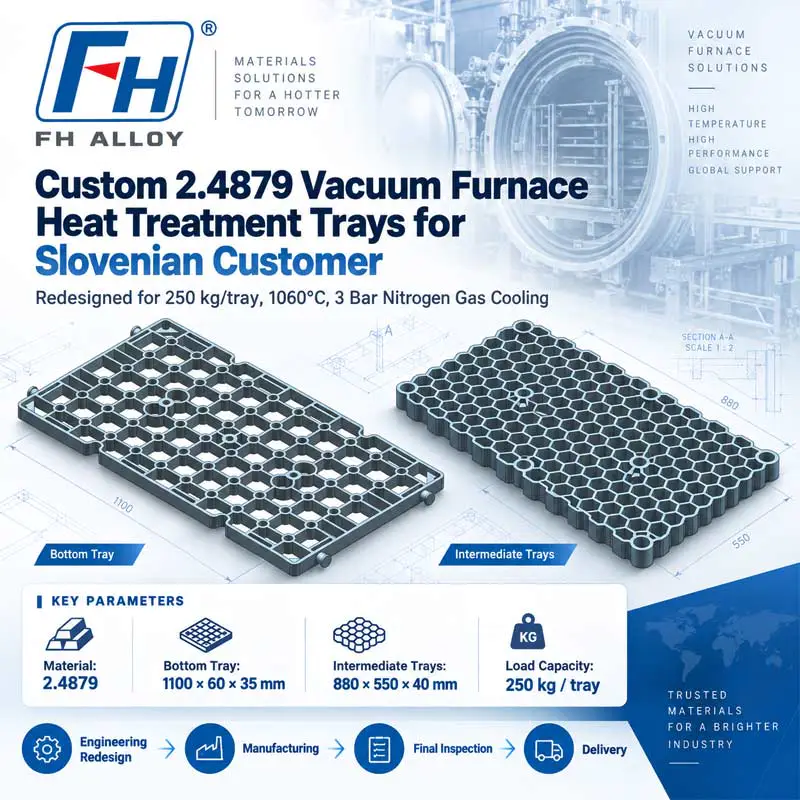 Tue 09, 2026
イタリアの顧客向けのグリッド トレイとワイヤー メッシュを備えたカスタム鋳造熱処理バスケット 顧客事例 |無錫順騰方湖合金技術有限公司 (FH® 合金) プロジェクト概要 イタリアの顧客が FH® アロイを 8 個追加注文しました 熱処理バスケット 、熱処理用の 16 個の一致するグリッド トレイと 16 個のワイヤー メッシュ インサートが付属しています。 お客様は、バスケット フレーム、適合する内側グリッド トレイ、ワイヤー メッシュ コンポーネントを含む完全なソリュ...
READ MORE連続プッシャー炉ギア熱処理用のカスタム トレイ フィクスチャ システム 顧客事例 |エンジニアリング設計、図面承認、製造および納品 製品: カスタム熱処理トレイ治具システム 炉の種類: 連続プッシャー炉 アプリケーション: 歯車の化学熱処理 炉の雰囲気: エンドガス 最高温度: 950℃ 急冷媒体: 油、80~160℃ ワーク: ギ...
READ MOREスロベニアの顧客向けのカスタム 2.4879 真空炉熱処理トレイ 顧客事例 |構造の再設計、製造、納品 お客様の所在地: スロベニア 製品: カスタム真空炉熱処理トレイ 素材: 2.4879 耐熱合金 最高温度: 1060℃ 冷却方法: 3バール窒素ガス冷却 必要な耐荷重: トレイあたり 250 kg 数量: 最下段トレイ 1 枚 ...
READ MORE
2006 年以来、合金鋼部品の設計と製造に注力
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.

 0086-13338774804